

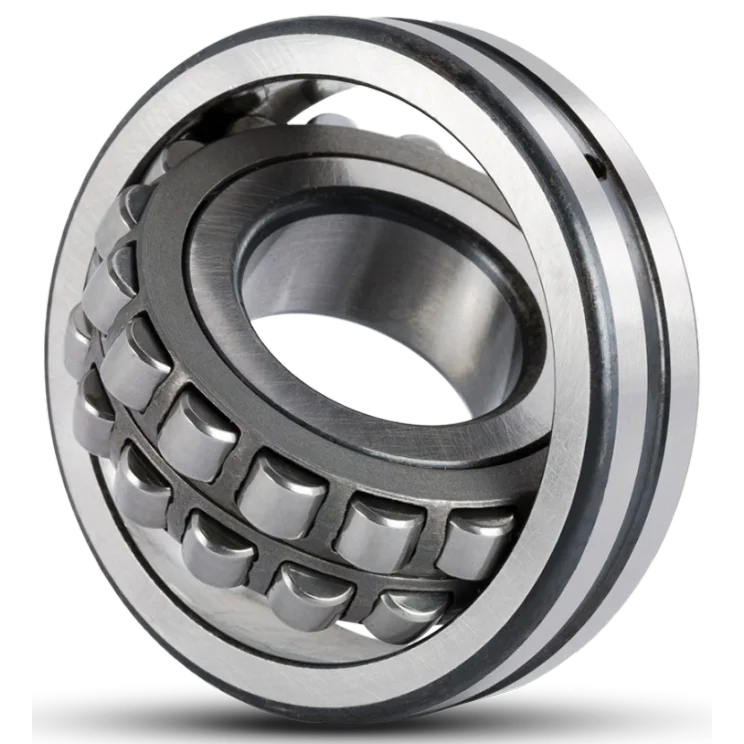
 spherical roller bearing
خرید رولبرینگ بشکه ای صنعتی از پرداد
ما در گروه صنعتی پرداد، با تکیه بر تجربه فنی و شناخت نیازهای صنایع مختلف، آگاه هستیم که در تجهیزاتی مانند سنگشکن، سرند، گیربکسهای صنعتی و خطوط نورد، انتخاب نادرست رولبرینگ بشکه ای میتواند از افزایش ارتعاش و دمای کارکرد آغاز شود و به آسیب شفت، خرابی تجهیزات و توقف خط تولید منجر شود. در این کاربردها فقط ابعاد بیرینگ کافی نیست؛ ظرفیت بار، لقی داخلی، نوع سوراخ استوانه ای یا مخروطی، کلاس دقت، طراحی قفسه، سرعت مجاز، روانکاری و میزان ناهمراستایی قابل تحمل باید با شرایط واقعی تجهیز تطبیق داده شود. انتخاب C3 یا C4 بدون بررسی فیت شفت و دمای کار، یا جایگزینی یک کد صرفاً بر اساس ابعاد، میتواند عمر کاری بیرینگ را کاهش دهد.
برای تأمین رولبرینگ بشکه ای، برندهای KG، SKF، FAG، Nachi، Timken و Koyo را پوشش میدهیم و روی اصالت کالا، تأمین مستقیم و تطبیق کد فنی با مشخصات تجهیز تمرکز داریم. اگر کد قبلی خوانا نباشد یا بین چند سری و لقی مردد باشید، کارشناسان ما میتوانند بر اساس قطر شفت، هوزینگ، نوع بار، دور، دمای کاری و روش نصب، گزینه مناسبتر را مشخص کنند تا خرید فقط بر مبنای نام برند یا قیمت اولیه انجام نشود.

بررسی کامل رولبرینگ بشکه ای
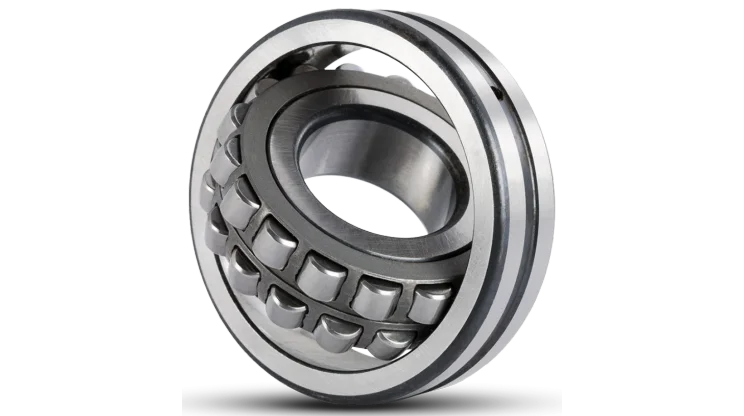
رولبرینگ بشکه ای (Spherical Roller Bearing) معمولاً در ماشینآلاتی انتخاب میشود که همزمان با بار شعاعی سنگین، بار محوری دوطرفه، ضربه و مقداری ناهمراستایی شفت روبهرو هستند. به همین دلیل در صنایع معدن، فولاد، سیمان، کاغذ، ماشینسازی، نوار نقالههای سنگین، آسیابها و تجهیزات ارتعاشی کاربرد دارد.
این بیرینگ از دو ردیف رولر بشکه ای و یک مسیر غلتش کروی مشترک در رینگ بیرونی استفاده میکند. هندسه کروی مسیر غلتش کمک میکند خطای همراستایی و خمش محدود شفت بهتر از بسیاری از رولبرینگهای صلب جبران شود. البته این قابلیت جای نصب صحیح را نمیگیرد؛ فیت نامناسب، لقی اشتباه یا روانکاری ضعیف همچنان میتواند دما و سایش را بالا ببرد.
مهمترین مزیت این طراحی، ترکیب ظرفیت باربری بالا با قابلیت خودتنظیمی است. به همین دلیل در ماشینآلات سنگین و شرایط دارای ضربه و ارتعاش، رولبرینگ بشکه ای معمولاً گزینه مناسبتری نسبت به بلبرینگهای شیارعمیق است؛ هرچند برای کاربردهای بسیار پرسرعت و کمبار، گزینههایی با اصطکاک کمتر میتوانند انتخاب بهتری باشند.

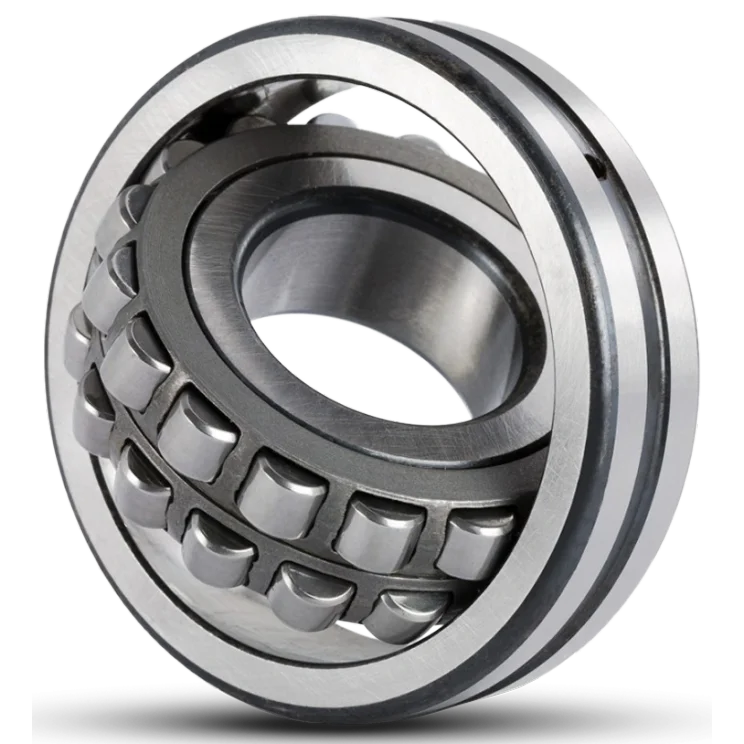
spherical roller bearing
دستهبندی رولبرینگ بشکه ای
1. رولبرینگ بشکه ای با سوراخ استوانه ای
این مدل مستقیماً روی نشیمن شفت نصب میشود و برای ماشینآلاتی مناسب است که قطر شفت و تلرانس نصب مشخص باشد. فیت بیش از حد تنگ میتواند لقی داخلی را کاهش دهد و فیت آزاد نیز احتمال خزش رینگ را بالا ببرد؛ بنابراین تلرانس شفت و هوزینگ باید متناسب با نوع بار انتخاب شود.
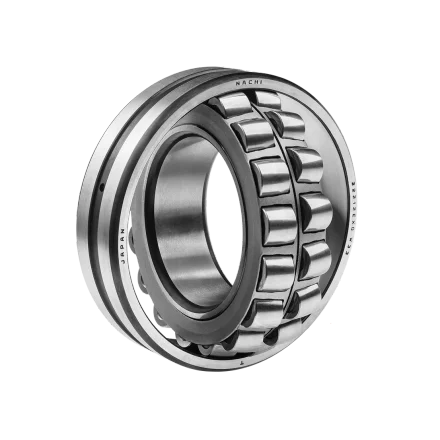
2. رولبرینگ بشکه ای با سوراخ مخروطی K و K30
ولبرینگ بشکهای با سوراخ مخروطی (Tapered Bore) برای نصب روی شفت مخروطی یا همراه با بوش تطبیقی و بوش بیرونکش انتخاب میشوند. مقدار پیشروی محوری و کاهش لقی شعاعی باید طبق کاتالوگ همان برند کنترل شود. پسوندهای K و K30 اهمیت زیادی دارند و نباید با نسخه سوراخ استوانه ای اشتباه شوند.
3. رولبرینگ بشکه ای آب بند شده
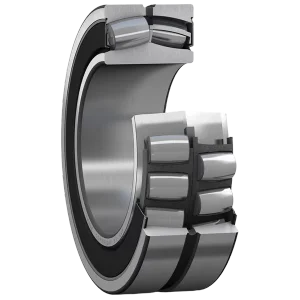
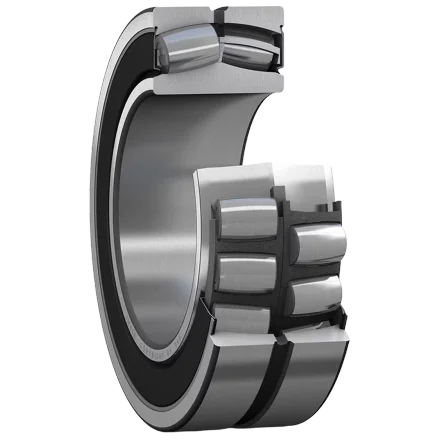
در محیطهای آلوده به گردوغبار و رطوبت، مدلهای آب بند شده (Sealed Spherical Roller Bearing ) میتوانند ورود آلودگی و خروج گریس را محدود کنند. با این حال آببند و گریس داخلی روی محدوده سرعت و دمای مجاز اثر میگذارند؛ بنابراین نسخه آببندیشده همیشه جایگزین مستقیم مدل باز نیست. نسخههای Sealed معمولاً در کارخانه گریسکاری میشوند و آببند تماسی آنها همزمان دو وظیفه دارد: نگهداشتن روانکار در مسیر غلتش و محدودکردن ورود گردوغبار، رطوبت و ذرات ساینده. این ساختار در نوار نقاله، پولی، فن و ماشینآلاتی که دسترسی دورهای به بیرینگ دشوار است، میتواند دفعات روانکاری و ریسک آلودگی را کاهش دهد. با این حال اصطکاک آببند، نوع گریس و جنس الاستومر روی سرعت حدی و بازه دمای کار اثر میگذارد و باید با کاتالوگ همان کد کنترل شود. هنگام جایگزینی، فقط یکسانبودن ابعاد d، D و B کافی نیست. پسوندهایی مانند 2CS یا 2RS در محصولات SKF به خانواده آببند مربوط میشوند، اما همین حروف در برند دیگر لزوماً تعریف یکسانی ندارند. قابلیت روانکاری مجدد، مقدار گریس اولیه، محدودیت سرعت، فضای لازم برای آببند و سازگاری بوش و مهره باید از دیتاشیت سازنده بررسی شود؛ بهخصوص چون بعضی مدلهای آببندشده کمی عریضتر از نسخه باز همان سری هستند.
مقایسه برندهای مطرح رولبرینگ بشکه ای در بازار ایران و جهان
با وجود تنوع برندهای موجود در بازار، متخصصان ما برای پروژههای صنعتی معمولاً برندهای KG، SKF، FAG، Nachi، Timken و Koyo را بر اساس اهمیت تجهیز، بودجه و شرایط کاری بررسی و پیشنهاد میکنند. معیار تصمیم فقط قیمت خرید نیست؛ عمر خستگی (Fatigue Life)، توقف خط (Downtime)، هزینه تعمیرات، آسیب احتمالی به شفت و هوزینگ و زمان تأمین مجدد نیز بخشی از هزینه واقعی مالکیت هستند.
FAG؛ انتخاب مهندسی برای کارکرد مداوم
FAG برای ماشینآلات با کارکرد پیوسته و حساسیت بالا به عمر خستگی مناسب است. مزیت این برند زمانی بهتر دیده میشود که نصب، روانکاری و تلرانسها دقیق کنترل شوند. در پروژههای بودجهمحور باید اختلاف قیمت اولیه را با هزینه احتمالی توقف و تعمیرات مقایسه کرد.
SKF؛ گزینه پرمیوم برای تجهیزات بحرانی
SKF در پروژههای حساس بهدلیل تنوع سری و اطلاعات فنی گسترده مورد توجه قرار میگیرد. در تجهیزاتی با بار شعاعی (Radial Load) بالا، بار محوری و کارکرد مداوم میتواند گزینه مناسبی باشد. هزینه اولیه آن بالاتر است و در بازار ایران کنترل اصالت اهمیت زیادی دارد؛ برای تجهیز غیرحساس، پرداخت هزینه رده پرمیوم همیشه توجیه اقتصادی ندارد.
Koyo؛ توازن کیفیت و هزینه
برند Koyo برای بسیاری از گیربکسها، ماشینآلات عمومی و خطوط تولید انتخابی متعادل از نظر کیفیت ساخت و هزینه مالکیت است. برای شرایط فوق سنگین باید سری و ظرفیت بار دقیق بررسی شود و صرف یکسان بودن ابعاد یا نام برند برای جایگزینی کد کافی نیست.
Timken؛ مناسب برای بار و شوک سنگین
Timken در کاربردهای Heavy Duty، معدن، انتقال مواد و تجهیزاتی با بار ضربهای (Shock Load) گزینه قابل بررسی است. سری، نوع قفسه و ظرفیت بار باید با دور تجهیز تطبیق داده شود. در بازار ایران نیز دسترسی به کد خاص و اطمینان از مسیر تأمین در تصمیم نهایی اثر دارد.
Nachi؛ مناسب برای ماشینآلات صنعتی دقیق
Nachiدر کاربردهایی که کیفیت ساخت، کنترل ارتعاش (Vibration) و پایداری عملکرد اهمیت دارد قابل بررسی است. بعضی سایزها و سریهای آن ممکن است نسبت به برندهای پرگردشتر دسترسی محدودتری داشته باشند؛ بنابراین زمان تأمین نیز باید بخشی از تصمیم مهندسی باشد.
KG؛ گزینه اقتصادی برای تجهیزات نیمهبحرانی
برند KG معمولاً زمانی استفاده میشود که پروژه به گزینه اقتصادیتری نیاز دارد و تجهیز در رده بحرانی قرار نمیگیرد. در این شرایط ظرفیت بار، لقی، قفسه و اصالت کد باید دقیق کنترل شود. برای تجهیزاتی که توقف آنها هزینه بالایی ایجاد میکند، اختلاف قیمت اولیه باید در کنار ریسک Downtime سنجیده شود.
سریهای رایج رولبرینگ بشکه ای
سریهای رایج رولبرینگ بشکه ای
سری 213
سری 213 در بخشی از محدوده قطرهای کوچک و متوسط دیده میشود و برای طراحیهایی قابل بررسی است که به ترکیب ظرفیت بار، خودتنظیمی و ابعاد مشخص هوزینگ نیاز دارند. این سری با 222 یا 223 که قطر داخلی مشابه دارند، الزاماً از نظر قطر بیرونی، عرض، ظرفیت بار یا سرعت قابل جایگزینی نیست؛ هر سه بعد d، D و B و همچنین پسوند طراحی باید کنترل شود.
سریهای 222 و 223
این سریها در بسیاری از ماشینآلات عمومی، گیربکسها و تجهیزات صنعتی دیده میشوند. سری 223 معمولاً مقطع قویتر و ظرفیت بار بیشتری نسبت به 222 با قطر داخلی مشابه دارد، اما ابعاد و سرعت مجاز باید کدبهکد بررسی شود.
سریهای 230، 231 و 232
این سریها برای شرایطی که محدودیت فضای شعاعی، ظرفیت بار بالا یا طراحی خاص هوزینگ مطرح باشد بررسی میشوند. تفاوت عرض و قطر بیرونی میان آنها روی انتخاب نهایی اثر دارد.
سری 239
سری 239 مقطع شعاعی باریک و قطر بیرونی نسبتاً کم در برابر قطر شفت دارد؛ به همین دلیل برای شفتهای بزرگ با محدودیت فضای شعاعی مطرح میشود. این مزیت به معنی ظرفیت بار برابر با سریهای عریضتر نیست. در جایگزینی 239 با 230، 231 یا 232 باید ظرفیت C و C0، عرض، سرعت، لقی، نوع قفسه و فضای هوزینگ جداگانه مقایسه شوند.
سریهای 240 و 241
این گروه برای بارهای سنگین و شفتهای بزرگ در صنایع سنگین مطرح است. پیش از جایگزینی، ظرفیت بار، نوع قفسه، روش نصب و فضای هوزینگ باید دقیق کنترل شود.
برای انتخاب میان سریهای 213، 222، 223، 230، 231، 232، 239، 240 و 241 از یک قاعده ثابت استفاده نکنید. عدد سری نسبت ابعادی خانواده بیرینگ را نشان میدهد، اما ظرفیت نهایی و محدودیت سرعت به سایز، طراحی داخلی و سازنده وابسته است. سری 223 معمولاً برای مقطع قویتر، 239 برای فضای شعاعی محدود و 240 و 241 برای شفتهای بزرگ و بارهای سنگین بررسی میشوند؛ تصمیم نهایی باید بر پایه دیتاشیت کد کامل باشد.


چه زمانی از رولبرینگ بشکه ای استفاده میشود؟
سنگشکن، سرند و تجهیزات معدنی
در ماشینآلاتی با بار شعاعی بالا، شوک و ارتعاش، رولبرینگ بشکه ای بهدلیل ظرفیت بار و تحمل ناهمراستایی محدود انتخاب رایجی است. در سرندهای ارتعاشی، لقی داخلی و انتخاب سری مناسب بیرینگ اهمیت بیشتری پیدا میکند.
گیربکس، نوار نقاله و انتقال مواد
در شفتهای سنگین و طولانی که احتمال خمش یا اختلاف جزئی همراستایی بین یاتاقانها وجود دارد، طراحی خودتنظیم میتواند فشار موضعی روی مسیر غلتش را کاهش دهد. نوع روانکار و آببندی در محیطهای گردوغباردار نیز تعیینکننده است.
فولاد، سیمان و خطوط کار مداوم
در تجهیزاتی که توقف برنامهریزینشده هزینه زیادی دارد، ظرفیت بار، عمر محاسباتی، دمای کارکرد و امکان پایش وضعیت اهمیت بیشتری از قیمت اولیه پیدا میکنند. در این شرایط انتخاب برند و سری باید با نگاه هزینه واقعی مالکیت انجام شود.
مطالب مرتبط
REVIEW
spherical roller bearing
راهنمای تخصصی طبقهبندی و انتخاب رولبرینگ بشکه ای
برای انتخاب دقیق رولبرینگ بشکه ای، این پارامترها را همزمان بررسی کنید:
ابعاد و کد پایه: قطر داخلی، قطر بیرونی و عرض بیرینگ باید با شفت و هوزینگ تطبیق داشته باشد.
ظرفیت بار: مقادیر Dynamic Load Rating و Static Load Rating را با بار واقعی و ضریب شوک مقایسه کنید.
لقی داخلی: Normal ،C3 یا C4 بر اساس فیت، دما و دور انتخاب میشود؛ C3 در همه موارد بهترین انتخاب نیست.
نوع سوراخ و نصب: نسخه استوانه ای، K یا K30 و استفاده از Adapter Sleeve باید از ابتدا مشخص باشد.
سرعت و دما: سرعت مرجع، سرعت محدودکننده، نوع قفسه و روانکار باید با شرایط کار هماهنگ باشند.
آلودگی و آببندی: نوع Seal، گریس و دوره روانکاری روی عمر واقعی بیرینگ اثر مستقیم دارند.
ناهمراستایی: قابلیت Self-aligning برای جبران خطاهای محدود است و جایگزین اصلاح نصب نادرست یا هوزینگ معیوب نمیشود.
مطالعه موردی سرند ارتعاشی: کنترل دما و خرابی زودرس
سرند ارتعاشی فقط یک کاربرد پربار نیست؛ حرکت وزنههای خارج از مرکز، شتاب بالا، ضربه، گردوغبار و احتمال آلودگی روانکار، تنش متفاوتی نسبت به یک گیربکس معمولی ایجاد میکند. در چنین تجهیزی استفاده از رولبرینگ بشکه ای استاندارد، بدون بررسی طراحی قفسه، لقی کاری، فیت رینگها و مسیر خروج گرما، میتواند به افزایش دما، سایش قفسه یا خوردگی سایشی روی شفت منجر شود.
در یک گزارش فنی منتشرشده از سوی SKF درباره سرندهای معدنی، رولبرینگهای Explorer مخصوص کاربردهای ارتعاشی با پسوندهای VA405 و VA406 بررسی شدند. طبق نتایج اعلامشده، دمای کار در سایتهای آزمون تا حدود 10 درجه سانتیگراد کمتر از بیرینگهای استاندارد بود و در یکی از سایتهای آمریکا، بیرینگ بیش از دو سال با رضایت بهرهبردار کار کرد. این اعداد نتیجه یک مطالعه سازندهاند و نباید بدون تطبیق شرایط بار، دور، آلودگی و نصب به هر سرندی تعمیم داده شوند.
درس فنی این مطالعه آن است که برای سرند یا سنگشکن، انتخاب به شماره سری محدود نمیشود. نوع قفسه مقاوم به ارتعاش، لقی مناسب مانند C4 در صورت توصیه سازنده، فیت صحیح رینگها، روانکار مقاوم در برابر ارتعاش، آببندی هوزینگ و پایش دما و لرزش باید بهصورت یک سیستم دیده شوند. ثبت دمای مبنا پس از راهاندازی و مقایسه روند ارتعاش، امکان تشخیص زودهنگام کمبود روانکار، لقی نامناسب یا خرابی قفسه را فراهم میکند.
تفاوت طراحیهای MB، CA، CC و E در رولبرینگ بشکه ای
حروف MB، CA، CC و E بخشی از سیستم نامگذاری سازندهاند و استاندارد واحدی برای تفسیر همه برندها محسوب نمیشوند. بنابراین نمیتوان پسوند یک برند را مستقیماً معادل پسوند برند دیگر دانست. برای مقایسه صحیح باید جنس و شکل قفسه، محل هدایت قفسه، وجود فلنج یا رینگ راهنما، طراحی داخلی و ظرفیت بار همان کد در کاتالوگ رسمی بررسی شود.
طراحی MB
MB در محصولات FAG معمولاً به قفسه یکتکه ماشینکاریشده از برنج اشاره دارد که روی رینگ داخلی هدایت میشود. چنین قفسهای برای بار و شوک سنگین قابل بررسی است، اما جرم، اصطکاک و محدودیت سرعت آن باید با شرایط کار تطبیق داده شود. در برندهای دیگر، حرف M یا ترکیبات دارای M ممکن است فقط به قفسه برنجی ماشینکاریشده اشاره کند و جزئیات هدایت قفسه متفاوت باشد.
طراحی CA
CA در سیستم نامگذاری SKF یک طراحی داخلی با قفسه ماشینکاریشده برنجی و فلنجهای نگهدارنده روی رینگ داخلی است. این آرایش در بسیاری از کاربردهای سنگین استفاده میشود، ولی وجود CA بهتنهایی به معنی برتری مطلق بر CC نیست؛ ظرفیت بار، سرعت مرجع، اصطکاک، لقی و روش روانکاری باید کدبهکد مقایسه شوند.
طراحی CC
CC در محصولات SKF معمولاً با دو قفسه پنجرهای پرسشده از فولاد و رینگ داخلی بدون فلنج معرفی میشود. وزن کمتر قفسه و طراحی داخلی متفاوت میتواند رفتار سرعتی و اصطکاکی دیگری نسبت به CA ایجاد کند. با این حال عبارت CC در کاتالوگ برند دیگر ممکن است مشخصات دقیق SKF را تکرار نکند و باید نقشه مقطع یا توضیح فنی همان سازنده خوانده شود.
طراحی E
E معمولاً نشاندهنده طراحی داخلی بهینهشده برای ظرفیت بار بیشتر است، اما جزئیات آن میان برندها یکسان نیست. در SKF ممکن است E به طراحی بهینهشده با ظرفیت حمل بار بالاتر اشاره کند و در FAG نیز خانواده E1 یا BE-XL منطق نامگذاری و هندسه اختصاصی خود را دارد. هنگام جایگزینی E، E1، EC، ECA یا پسوندهای نزدیک، فقط شباهت حروف را مبنای تصمیم قرار ندهید.
جمعبندی عملی این است که MB، CA، CC و E را باید شرح طراحی دانست، نه رتبهبندی کیفیت. اگر تجهیز شوکدار، پرسرعت یا دارای ارتعاش است، از تأمینکننده بخواهید جنس قفسه، نحوه هدایت، ظرفیت C و C0، سرعت مرجع و محدودکننده و سازگاری با روانکار را برای همان شماره فنی اعلام کند.
W33، سیستم روانکاری و حداقل بار
پسوند W33 و مسیر ورود روانکار
در سیستم نامگذاری SKF، W33 به شیار حلقوی و سه سوراخ روانکاری در رینگ بیرونی اشاره دارد. این مسیر اجازه میدهد گریس یا روغن از کانال هوزینگ به مرکز بیرینگ برسد و بین دو ردیف رولر توزیع شود. وجود W33 به معنی روانکاری خودکار نیست؛ هوزینگ باید مسیر تغذیه سازگار داشته باشد و مقدار، تناوب و محل خروج روانکار نیز درست طراحی شود.
معنای پسوند دوباره وابسته به برند است. برای نمونه، در برخی سریهای FAG شیار روانکاری و سه سوراخ میتواند جزو طراحی استاندارد باشد و الزاماً با W33 روی کد نمایش داده نشود. هنگام تطبیق دو برند، وجود واقعی شیار و سوراخها را در نقشه فنی بررسی کنید؛ حذف ناخواسته مسیر روانکاری میتواند باعث توزیع نامتوازن گریس و افزایش دما شود.
حداقل بار رولبرینگ بشکه ای
رولبرینگ برای چرخش پایدار به حداقل بار نیاز دارد تا رولرها روی مسیر غلتش بلغزند و بهجای لغزش، حرکت غلتشی داشته باشند. بار بسیار کم، بهخصوص همراه با دور یا شتاب بالا، میتواند موجب Skidding، افزایش دما، صیقلیشدن مسیر و آسیب قفسه شود. بهعنوان قاعده عمومی، SKF برای رولبرینگها حداقل باری در حدود 0.02C را مطرح میکند؛ C همان ظرفیت بار دینامیکی پایه است.
این عدد یک قاعده اولیه است، نه مقدار قطعی برای همه کدها. وزن شفت و اجزای دوار، نیروی تسمه یا چرخدنده، بار ارتعاشی، ویسکوزیته روانکار و شتاب تجهیز در بار واقعی اثر دارند. اگر بار محاسبهشده کمتر از حداقل توصیهشده سازنده باشد، باید پیشبارگذاری یا راهکار اعمال بار با نظر مهندس طراح بررسی شود؛ افزایش دلخواه بار نیز میتواند عمر خستگی را کاهش دهد.
نصب سوراخ مخروطی: K ،K30، کاهش لقی و انتخاب بوش
تفاوت K با K30
پسوند K معمولاً به سوراخ مخروطی با نسبت 1:12 و K30 به مخروط 1:30 اشاره دارد. نسبت 1:30 ملایمتر است و برای رسیدن به کاهش لقی مشخص، پیشروی محوری متفاوتی نسبت به 1:12 نیاز دارد. طبق راهنمای Timken، مخروط 1:12 در سریهای 222، 223، 230، 231، 232، 233 و 239 و مخروط 1:30 در سریهای 240، 241 و 242 رایج است؛ با این حال کد نهایی همان سازنده مرجع قطعی است.
بوش، مهره و ابزار نصب باید با نوع مخروط و شماره سایز هماهنگ باشند. استفاده از بوش 1:12 برای بیرینگ K30 یا اتکا به تعداد دور مهره بدون اندازهگیری لقی میتواند فیت ناکافی یا پیشروی بیش از حد ایجاد کند. نتیجه اول خزش و گرمشدن سطح تماس است و نتیجه دوم کاهش خطرناک لقی کاری، افزایش دما و آسیب زودرس بیرینگ.
کنترل کاهش لقی شعاعی هنگام نصب
با حرکت رینگ داخلی روی نشیمن مخروطی، رینگ منبسط میشود و لقی شعاعی داخلی کاهش مییابد. روش کنترل این فرایند آن است که لقی اولیه پیش از نصب با فیلر اندازهگیری شود، بیرینگ مرحلهبهمرحله روی مخروط پیش برود و لقی در ناحیه رولرهای بدون بار دوباره سنجیده شود. نصب زمانی کامل است که کاهش لقی توصیهشده حاصل شده باشد و لقی باقیمانده از حداقل مجاز جدول سازنده کمتر نشود.
مقدار کاهش لقی یک عدد ثابت برای همه قطرها و کلاسهای لقی نیست. قطر نامی، کلاس Normal، C3 یا C4، توپر یا توخالیبودن شفت و نسبت مخروط روی مقدار مجاز اثر دارند. کنترل همزمان پیشروی محوری و کاهش لقی، مطمئنتر از اتکا به گشتاور مهره است؛ پس از نصب نیز چرخش آزاد، دمای راهاندازی و روند ارتعاش باید پایش شود.
رابطه رولبرینگ مخروطی با بوشهای H ،OH و AH
بوش H یک Adapter Sleeve متداول برای نصب رولبرینگ دارای سوراخ مخروطی روی نشیمن استوانهای شفت است و معمولاً همراه مهره و واشر قفلکن به کار میرود. خانواده OH نیز بوش تطبیقی است، با این تفاوت که برای روش تزریق روغن آماده شده تا نصب و بازکردن سایزهای بزرگ آسانتر شود. انتخاب دقیق بوش باید از جدول تطبیق همان کد بیرینگ انجام شود.
بوش AH از نوع Withdrawal Sleeve است و معمولاً برای نصب بیرینگ مخروطی روی نشیمن استوانهای شفت پلهدار به کار میرود؛ بوش زیر رینگ داخلی رانده میشود و رینگ در برابر شانه شفت یا قطعه نگهدارنده قرار میگیرد. گونه AOH نسخه آماده برای تزریق روغن است. بنابراین H یا OH را نباید صرفاً با AH جایگزین کرد؛ هندسه شفت، جهت مهار محوری، مخروط K یا K30 و ابزار بازکردن باید از ابتدا مشخص باشند.
سوالات متداول
تفاوت رولبرینگ بشکه ای با رولبرینگ استوانه ای چیست؟
لقی C3 برای رولبرینگ بشکه ای چه زمانی لازم است؟
کد K و K30 روی رولبرینگ بشکه ای چه معنایی دارد؟
آیا رولبرینگ بشکه ای برای دور بالا مناسب است؟
برای تشخیص کد جایگزین چه اطلاعاتی لازم است؟

گروه صنعتی پرداد با اتصال دپارتمانهای مهندسی به شبکه تأمین داخلی و بینالمللی، جریانِ پایدار قطعات را در صنایع کشور حفظ میکند؛ رویکردی تخصصی برای دسترسی سریع، مطمئن به تجهیزات و قطعات صنعتی.
Follow us


