تنظیم کشش تسمه و همراستایی پولی | راهنمای صنعتی
صدای جیرجیر تسمه هنگام راهاندازی، لغزش زیر بار، داغشدن پولی یا سایش یکطرفه تسمه همیشه به معنای نامناسببودن کیفیت تسمه نیست. در بسیاری از موارد، کشش نادرست، ناهمراستایی پولیها، فرسودگی شیار یا نصب نامناسب باعث کاهش عمر تسمه و تکرار خرابی میشود. حتی نصب تسمه جدید با کد صحیح نیز تا زمانی که علت اصلی خرابی برطرف نشده باشد، لزوماً مشکل دستگاه را حل نمیکند.
برای تنظیم صحیح کشش تسمه صنعتی، ابتدا باید نوع تسمه، شرایط بارگذاری و وضعیت مکانیکی درایو مشخص شود. تسمه ویبلت، تایمینگ و Poly-V از نظر روش انتقال نیرو و الزامات پیشتنیدگی تفاوت دارند؛ بنابراین نمیتوان یک مقدار کشش یا روش نصب ثابت را برای تمام آنها در نظر گرفت.
در این راهنما، علائم کشش نامناسب، انواع ناهمراستایی پولی، ابزارهای اندازهگیری، محاسبه کشش با روش فرکانسی و مراحل کنترل و تنظیم تسمه بررسی میشوند تا بتوان پیش از تعویض محصول، علت خرابی را دقیقتر شناسایی کرد.
علائم کشش نامناسب و ناهمراستایی تسمه صنعتی
کشش اولیه (Initial Tension) نیروی کششی ایجادشده در تسمه هنگام نصب، در شرایط توقف دستگاه و پیش از اعمال بار عملیاتی است. مقدار مناسب آن باید بهاندازهای باشد که انتقال نیرو مطابق طراحی انجام شود، بدون اینکه بار غیرضروری به شفت، یاتاقان و سایر اجزای درایو وارد شود.
همراستایی پولی (Pulley Alignment) نیز به قرارگیری صحیح پولیها نسبت به مسیر حرکت تسمه گفته میشود. اگر شیارهای متناظر در مسیر مناسب قرار نگیرند، تسمه ممکن است هنگام ورود و خروج از پولی تحت نیروی جانبی قرار گیرد.
علائم کشش کم تسمه
در تسمههای اصطکاکی مانند ویبلت و Poly-V، کشش ناکافی میتواند انتقال گشتاور را مختل کند. لغزش در شرایط بارگذاری باعث ایجاد حرارت، سایش سطح تماس و کاهش راندمان میشود.
علائم احتمالی عبارتاند از:
صدای جیرجیر هنگام راهاندازی یا افزایش ناگهانی بار
لغزش تسمه و افت سرعت پولی متحرک
افزایش دمای غیرعادی تسمه یا پولی
ایجاد گرد لاستیکی در اطراف شیارها
لرزش یا نوسان بیش از حد بخش آزاد تسمه
در تسمه تایمینگ، مکانیزم انتقال نیرو بر اساس درگیری دندانههاست. کشش کم در کنار بارگذاری شدید، درگیری نامناسب یا شرایط دینامیکی نامطلوب میتواند احتمال جهش دندانه را افزایش دهد.
وجود هرکدام از این نشانهها بهتنهایی اثباتکننده کشش ناکافی نیست؛ برای مثال، صدای غیرعادی میتواند از یاتاقان، هرزگرد یا سایر اجزای مکانیکی نیز ناشی شود.
علائم کشش بیش از حد تسمه
افزایش کشش برای حذف لغزش همیشه راهکار درستی نیست. پیشتنیدگی بیش از مقدار توصیهشده، بار شعاعی وارد بر شفت و یاتاقان را افزایش میدهد و میتواند عمر تسمه و قطعات مرتبط را کاهش دهد.
نشانههای احتمالی شامل افزایش دمای یاتاقان، صدای غیرعادی مجموعه، فرسودگی زودهنگام اجزای کششی و افزایش بار وارد بر بلبرینگهاست.
اگر تسمه با وجود تنظیم کشش همچنان میلغزد، قبل از سفتکردن مجدد باید وضعیت شیار پولی، آلودگی سطح تماس، تطابق پروفیل و ظرفیت انتقال توان بررسی شود.
تفاوت تنظیم کشش تسمه ویبلت، تایمینگ و Poly-V
هر سه خانواده برای انتقال حرکت و نیرو استفاده میشوند، اما ساختار و نحوه درگیری آنها با پولی یکسان نیست. جدول زیر تفاوتهای اصلی را نشان میدهد.
نوع تسمه | روش انتقال نیرو | پیامد احتمالی کشش کم | پیامد کشش زیاد | کنترل مهم هنگام تنظیم |
|---|---|---|---|---|
V-Belt | اصطکاک پهلوهای تسمه با شیار پولی | لغزش، حرارت و سایش | افزایش بار یاتاقان و تنش تسمه | پروفیل، سایش شیار و پیشتنیدگی |
Timing Belt | درگیری دندانه تسمه و پولی | احتمال پرش دندانه در شرایط نامناسب | افزایش بار شفت، یاتاقان و دندانهها | گام، پروفیل دندانه، کشش و فلنج |
Poly-V | اصطکاک چند ریب طولی با شیارهای پولی | لغزش و افزایش حرارت | افزایش بار اجزا و کاهش عمر | نشستن ریبها، کشش و مسیر سفتکن |
تنظیم کشش تسمه ویبلت V-Belt
در تسمه ویبلت، انتقال گشتاور با تماس پهلوهای تسمه و شیار پولی انجام میشود. به همین دلیل، تناسب سطح مقطع تسمه با پروفیل شیار در عملکرد درایو نقش مهمی دارد.
اگر شیار پولی فرسوده باشد یا تسمه بیش از حد در آن فرو برود، افزایش کشش الزاماً مشکل لغزش را برطرف نمیکند. همچنین وجود آلودگی روغنی، زنگزدگی یا سایش نامتقارن میتواند شرایط تماس را تغییر دهد.
در درایوهای چندتسمهای، استفاده همزمان از تسمههای نو و کارکرده یا تسمههایی با طول و مشخصات نامتناسب میتواند تقسیم بار را مختل کند. هنگام تعویض باید الزامات سازنده درباره استفاده از مجموعه تسمههای هماهنگ یا Matched Set رعایت شود.
پس از نصب، کشش اولیه بر اساس روش و مقدار توصیهشده برای همان پروفیل و سری تنظیم میشود. بررسی کشش پس از دوره اولیه کارکرد نیز تنها مطابق دستورالعمل سازنده و دستگاه انجام میگیرد.
تنظیم کشش تسمه تایمینگ Timing Belt
تسمه تایمینگ صنعتی با درگیری دندانههای تسمه و پولی، حرکت را بهصورت سنکرون منتقل میکند. این ساختار به معنای بینیازی از کشش اولیه نیست.
پیش از تنظیم باید گام و پروفیل دندانه، عرض تسمه، فاصله محورها، وضعیت فلنجها، تعداد دندانههای درگیر و شرایط بارگذاری بررسی شوند.
کشش ناکافی میتواند در شرایط نامناسب باعث حرکت ناپایدار و جهش دندانه شود. از طرف دیگر، کشش بیش از حد بار بیشتری به شفتها، یاتاقانها و ساختار تسمه وارد میکند.
اگر تسمه تایمینگ دچار جهش دندانه میشود، افزایش کشش نباید نخستین و تنها اقدام باشد. بار ضربهای، تعداد ناکافی دندانههای درگیر، انتخاب نادرست تسمه، خرابی دندانههای پولی و شرایط سفتکن نیز باید بررسی شوند.
مقدار کشش و ضرورت کنترل یا تنظیم مجدد به سری تسمه، طراحی درایو و دستورالعمل سازنده بستگی دارد.
تنظیم کشش تسمه Poly-V
در تسمه پلیوی، نیرو از طریق تماس چند ریب طولی با شیارهای متناظر پولی منتقل میشود.
در زمان نصب باید تمام ریبها در جای صحیح قرار بگیرند. خارجشدن حتی یک ریب از مسیر طراحیشده میتواند موجب سایش لبه، آسیب موضعی و کاهش عمر تسمه شود.
وضعیت شیارها، همراستایی پولیها، مسیر حرکت تسمه و عملکرد سفتکن از مهمترین موارد قابلکنترل هستند.
در مدلهای الاستیک یا Stretch-Fit، روش نصب و ایجاد کشش با مدلهای معمولی متفاوت است. این تسمهها ممکن است به ابزار نصب و شرایط طراحی اختصاصی نیاز داشته باشند و نباید روش تنظیم تسمههای غیرالاستیک را بدون بررسی برای آنها به کار برد.
انواع ناهمراستایی پولی و روش تشخیص
ناهمراستایی پولی یکی از عوامل مهم سایش زودهنگام تسمه و ایجاد نیروهای جانبی در سامانه انتقال قدرت است. برای اصلاح این وضعیت ابتدا باید مشخص شود خطا از نوع موازی، زاویهای یا ترکیبی از هر دو است.
همچنین باید لنگی و تاب پولی از ناهمراستایی ثابت تفکیک شود؛ زیرا روش بررسی و اصلاح این عیوب یکسان نیست.
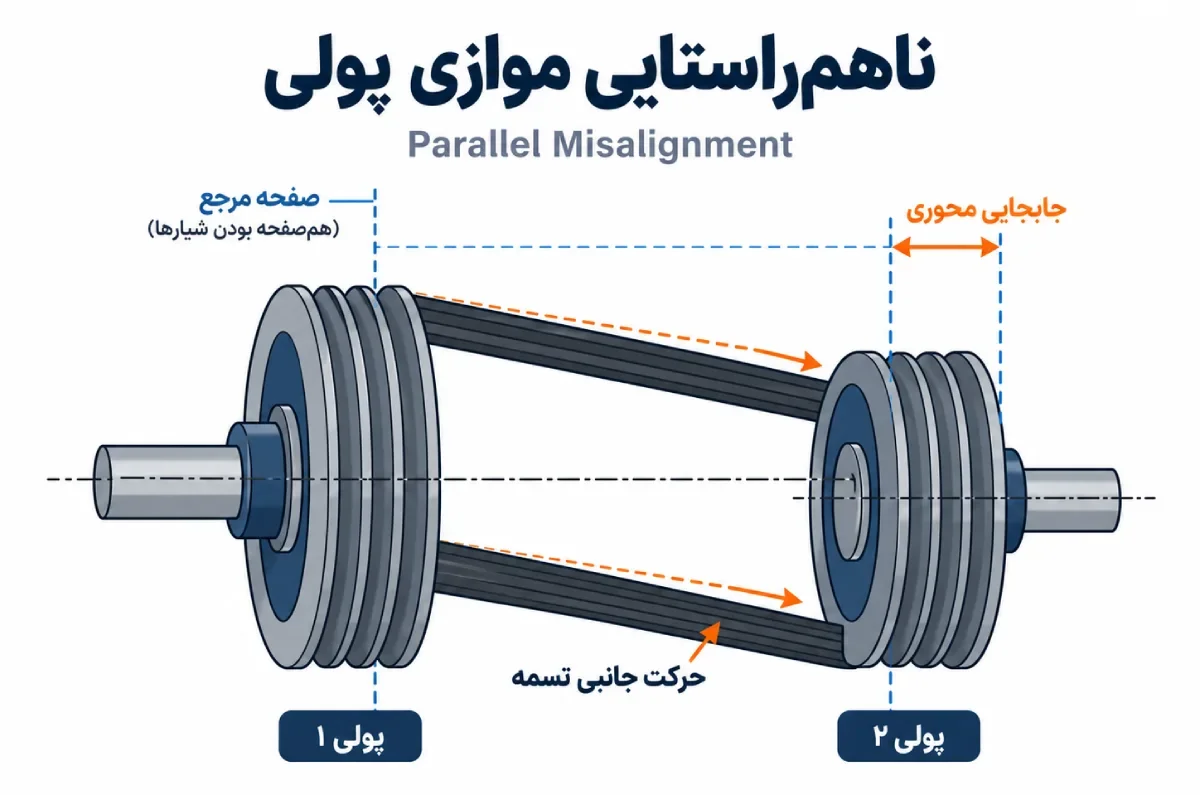
ناهمراستایی موازی پولی (Parallel Misalignment)
در این حالت، محورهای چرخش میتوانند با یکدیگر موازی باشند، اما شیارهای متناظر پولیها در یک صفحه قرار نگیرند. برای مثال، یکی از پولیها ممکن است روی شفت بیش از حد جلو یا عقب نصب شده باشد.
این وضعیت میتواند موجب حرکت جانبی تسمه، تماس نامناسب با شیار و سایش غیرمتقارن شود.
برای بررسی، موقعیت محوری پولیها، بوشها، خارها و محل نصب روی شفت کنترل میشود. اصلاح خطا ممکن است به جابهجایی محوری پولی نیاز داشته باشد.
ناهمراستایی زاویهای پولی (Angular Misalignment)
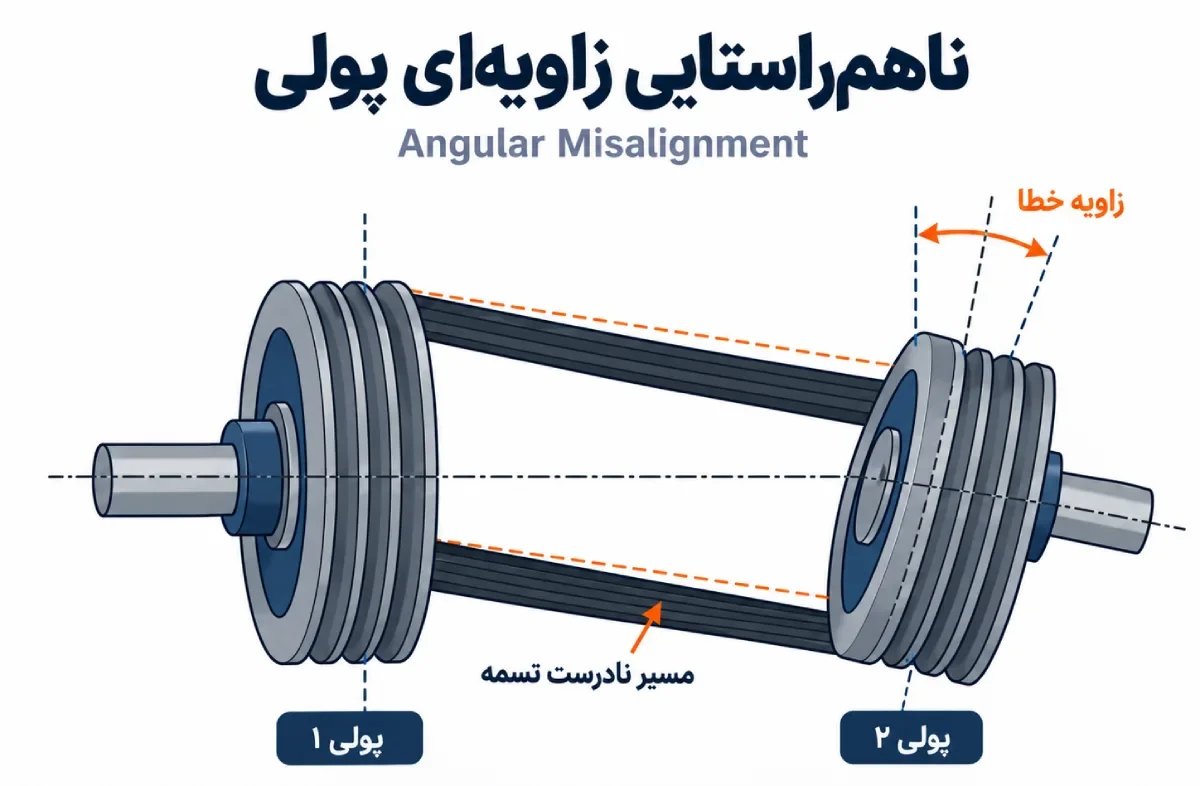
ناهمراستایی زاویهای زمانی رخ میدهد که محورهای شفت یا صفحات مرجع پولیها نسبت به آرایش صحیح زاویه داشته باشند.
این خطا ممکن است به دلیل نصب نامناسب موتور، ناتراز بودن پایهها، تغییر موقعیت یاتاقان یا انحراف شفت ایجاد شود.
در بعضی سیستمها، خطای زاویهای در صفحه افقی یا عمودی رخ میدهد و گاهی هر دو حالت همزمان وجود دارند.
برای اصلاح، ابتدا پایداری پایهها و اتصالات بررسی میشود و سپس موقعیت موتور یا مجموعه متحرک با ابزار مناسب تنظیم میگردد.
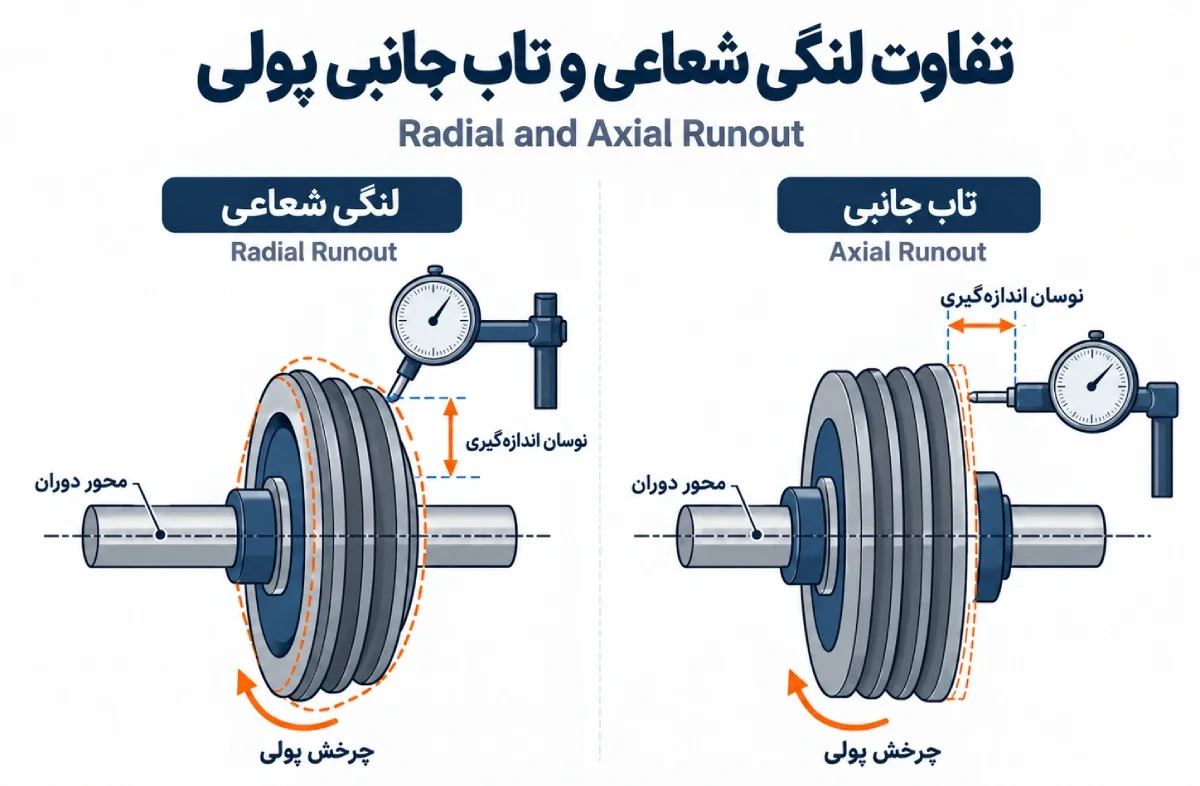
تاب جانبی و لنگی شعاعی پولی (Axial and Radial Runout)
لنگی پولی با ناهمراستایی ثابت تفاوت دارد. در لنگی شعاعی، موقعیت سطح یا شیار مورداندازهگیری نسبت به محور دوران در طول یک دور تغییر میکند. در تاب جانبی نیز موقعیت سطح جانبی پولی هنگام چرخش نوسان دارد.
نصب نامناسب بوش، آسیب مکانیکی پولی، خمیدگی شفت، تغییر شکل قطعه یا لقی مجموعه میتوانند از علتهای احتمالی باشند.
برای تشخیص، کنترل پولی در یک موقعیت ثابت کافی نیست. پس از ایمنسازی و با روش مجاز، از ساعت اندازهگیری برای ارزیابی تغییرات موقعیت سطح مناسب هنگام چرخاندن مجموعه استفاده میشود.
ابزارهای اندازهگیری کشش و همراستایی تسمه
انتخاب ابزار به نوع عیب و کمیتی که باید اندازهگیری شود بستگی دارد. هیچ ابزار واحدی تمام مشکلات نصب، کشش و هندسه پولی را تشخیص نمیدهد.
ابزار | کاربرد | محدودیت یا نکته مهم |
|---|---|---|
خطکش صلب یا مرجع مستقیم | کنترل اولیه موقعیت پولیها | سطح تکیهگاه باید مرجع مناسبی باشد |
ابزار لیزری همراستایی | بررسی انحراف موازی و زاویهای | نصب صحیح ابزار روی مرجع مشخص ضروری است |
ساعت اندازهگیری | سنجش تاب جانبی و لنگی شعاعی | باید با روش مناسب و مجموعه ایمن استفاده شود |
گیج شیار پولی | کنترل سایش و تطابق پروفیل شیار | گیج باید با خانواده پولی سازگار باشد |
کششسنج فرکانسی | اندازهگیری فرکانس ارتعاش بخش آزاد تسمه | نیازمند اطلاعات جرمی و طول آزاد صحیح است |
ابزار نیرو–خیز | اندازهگیری نیروی لازم برای خیز مشخص | نیروی هدف باید از مرجع فنی دریافت شود |
هنگام استفاده از خطکش یا ابزار همراستایی، نباید بدون بررسی فرض کرد که لبه بیرونی دو پولی مرجع یکسانی دارد. اختلاف ضخامت بدنه پولی یا فاصله شیار تا لبه میتواند نتیجه اندازهگیری را تغییر دهد.
برای مثال، ابزار BeltAlign شرکت SKF از موقعیت شیار پولی برای بررسی همراستایی استفاده میکند. این روش کمک میکند خطاهایی که با تکیه بر لبه بیرونی پولی قابل تشخیص دقیق نیستند، بهتر ارزیابی شوند.
محاسبه کشش تسمه صنعتی با روش فرکانسی
در روش اندازهگیری فرکانسی، بخش آزاد تسمه در شرایط توقف و ایمنشدن مجموعه بهآرامی تحریک میشود. کششسنج فرکانس ارتعاش را دریافت میکند و با استفاده از مشخصات تسمه، مقدار کشش موجود را تخمین میزند.
فرمول محاسبه کشش تسمه
رابطه پایه بر اساس مدل ارتعاش رشته کشیدهشده به شکل زیر است:
T = 4 × m × L² × f²
در این رابطه:
T: کشش تخمینی بخش آزاد تسمه، بر حسب نیوتن (N)
m: جرم واحد طول تسمه مورداندازهگیری، بر حسب کیلوگرم بر متر (kg/m)
L: طول آزاد بخش مورداندازهگیری، بر حسب متر (m)
f: فرکانس طبیعی اندازهگیریشده، بر حسب هرتز (Hz)
طول آزاد با طول کل تسمه یکسان نیست؛ منظور فاصله بخش مستقیم تسمه میان نقاط خروج از تماس با پولیهاست.
جرم واحد طول نیز باید مربوط به همان تسمه، تعداد رشته یا عرض مورداندازهگیری باشد. بعضی کششسنجها جرم را بهصورت مقدار وابسته به عرض یا تعداد ریب دریافت میکنند؛ بنابراین ورودی دستگاه باید مطابق دستورالعمل همان مدل انتخاب شود.
مثال عددی محاسبه کشش تسمه
فرض کنیم در یک آزمایش آموزشی، مشخصات زیر اندازهگیری شدهاند:
پارامتر | مقدار فرضی |
|---|---|
جرم واحد طول تسمه | ۰٫۱۵ kg/m |
طول آزاد تسمه | ۰٫۵ m |
فرکانس ارتعاش | ۴۰ Hz |
با قرار دادن مقادیر در رابطه:
T = 4 × 0.15 × (0.5)² × (40)²
T = 240 N
نتیجه نشان میدهد کشش تخمینی بخش آزاد تسمه در این مثال برابر ۲۴۰ نیوتن است.
این عدد صرفاً نمونه محاسباتی است و مقدار کشش مجاز هیچ تسمه مشخصی را معرفی نمیکند. برای تعیین مناسببودن کشش، باید مقدار اندازهگیریشده با محدوده هدف اعلامشده در طراحی درایو یا مستندات سازنده مقایسه شود.
محدودیتهای اندازهگیری فرکانسی
تسمه صنعتی برخلاف یک رشته کاملاً انعطافپذیر دارای سختی خمشی است. این ویژگی میتواند بر ارتباط میان فرکانس ارتعاش و کشش واقعی تأثیر بگذارد.
همچنین عواملی مانند طول آزاد، وضعیت نصب، نویز محیط و نحوه اندازهگیری بر نتیجه اثر میگذارند. برای تسمههای خاص ممکن است استفاده از ضرایب یا روش کالیبراسیون سازنده ضروری باشد.
به همین دلیل، محاسبه کشش موجود با تعیین کشش صحیح درایو تفاوت دارد. مقدار هدف باید از مشخصات محصول و طراحی مجموعه استخراج شود، نه اینکه صرفاً از روی فرکانس یک دستگاه مشابه تخمین زده شود.
اندازهگیری کشش تسمه با روش نیرو–خیز
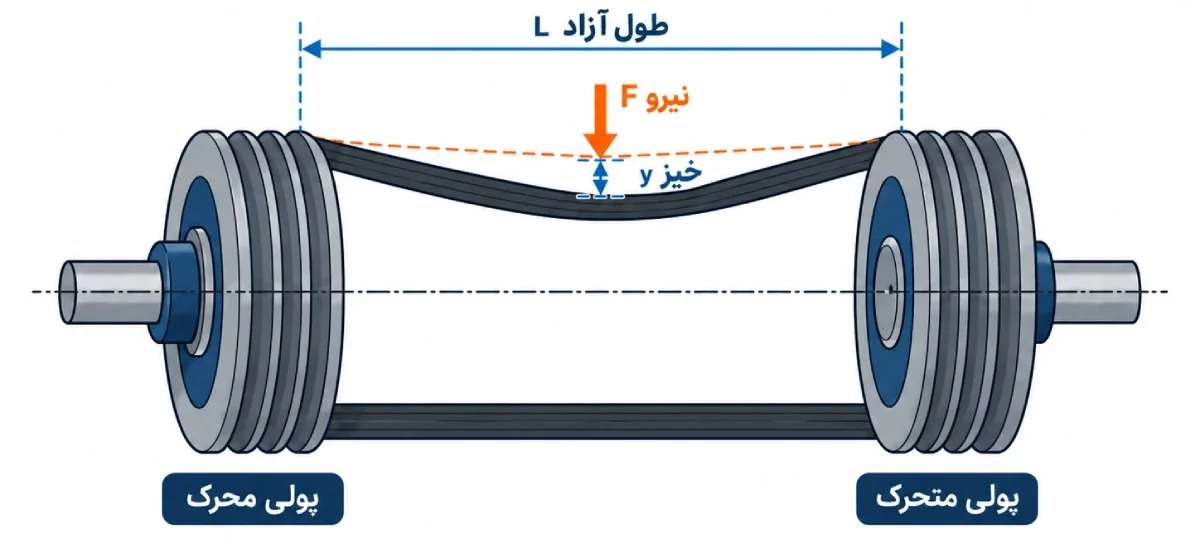
در روش نیرو–خیز (Force–Deflection)، به بخش آزاد تسمه در نقطه تعیینشده، معمولاً نزدیک مرکز دهانه، نیروی مشخصی وارد میشود و مقدار خیز ناشی از آن اندازهگیری میگردد.
روش اجرا میتواند بر پایه اعمال نیروی معلوم و اندازهگیری خیز یا اندازهگیری نیروی لازم برای ایجاد خیز مشخص باشد.
محل تصویر ۴: دیاگرام روش نیرو–خیز با نمایش طول آزاد، نیروی عمودی و مقدار خیز
برای استفاده از این روش، ابتدا طول بخش آزاد مشخص میشود. سپس مقدار خیز و نیروی مرجع بر اساس دستورالعمل همان تسمه تعیین میگردد.
نیروی موردنیاز تحت تأثیر پروفیل تسمه، طول آزاد، ساختار درایو و وضعیت تسمه قرار دارد. بنابراین نباید یک نیروی استاندارد را برای تمام انواع تسمه در نظر گرفت.
فشار دادن تسمه با انگشت ممکن است شلی آشکار را نشان دهد، اما به دلیل نامشخصبودن نیروی اعمالی و خیز ایجادشده، جایگزین روش اندازهگیری استاندارد نیست.
مراحل صحیح تنظیم کشش تسمه و همراستایی پولی
تنظیم صحیح تسمه باید با بازرسی مکانیکی آغاز شود. افزایش یا کاهش کشش پیش از بررسی موقعیت پولیها و وضعیت اجزای درایو، ممکن است علت واقعی مشکل را پنهان کند.
مرحله ۱: توقف و ایمنسازی دستگاه
دستگاه را متوقف کنید و منابع انرژی را مطابق دستورالعمل ایمنی ایزوله و در برابر راهاندازی ناخواسته قفل کنید. انرژی ذخیرهشده، احتمال سقوط بار و حرکت اجزای مکانیکی نیز باید کنترل شود.
تنها پس از تأیید شرایط ایمن، محافظ تسمه باز شود.
مرحله ۲: بررسی پولی، شفت، یاتاقان و پایهها
وضعیت شیار پولی، ترکخوردگی، خوردگی، سایش، اتصالات، بوشها و پایه موتور بررسی شود.
در تسمههای ویبلت، سایش شیار یا تماس نامناسب تسمه با پولی میتواند حتی پس از تنظیم کشش نیز باعث لغزش شود.
در این مرحله، نوع تسمه و سازگاری آن با پروفیل پولی نیز کنترل میشود.
مرحله ۳: بررسی آلودگی و آسیب تسمه
وجود روغن، مواد شیمیایی، گردوغبار و آلودگی غیرعادی روی تسمه و پولی بررسی شود.
در صورت مشاهده نشتی، ابتدا منبع آلودگی برطرف شود. تمیزکاری باید مطابق روش مجاز سازنده انجام گیرد و از مصرف مواد ناسازگار با ساختار تسمه خودداری شود.
تسمه دارای آسیب جدی، ترک، پارگی یا تغییر شکل غیرعادی باید مطابق معیارهای سازنده ارزیابی و در صورت لزوم تعویض شود.
مرحله ۴: نصب صحیح تسمه
در درایوهای دارای تنظیم فاصله محورها، ابتدا فاصله بهاندازه مناسب کاهش یابد تا تسمه بدون فشار غیرمجاز روی پولی نصب شود.
از اهرمکردن تسمه با پیچگوشتی یا ابزار مشابه برای عبوردادن آن از لبه پولی خودداری کنید؛ این کار میتواند به اجزای کششی و ساختار تسمه آسیب برساند.
برای تسمههای الاستیک، سنکرون و مجموعههای دارای سفتکن خودکار، دستورالعمل اختصاصی نصب ملاک است.
مرحله ۵: تنظیم همراستایی پولیها
با استفاده از خطکش مناسب یا ابزار لیزری، وضعیت قرارگیری پولیها کنترل شود.
در صورت مشاهده انحراف، موقعیت محوری یا زاویهای مجموعه اصلاح گردد. اگر ناهمراستایی ناشی از خرابی شفت، یاتاقان یا پایه باشد، اصلاح موقعیت ظاهری پولی بهتنهایی کافی نیست.
مرحله ۶: تنظیم کشش اولیه
کشش با روش متناسب با محصول، مانند اندازهگیری فرکانسی یا نیرو–خیز، کنترل و مطابق محدوده هدف تنظیم شود.
مقدار کشش باید مربوط به همان مدل، سری، ابعاد و شرایط طراحی درایو باشد.
اگر برای تنظیم کشش موتور جابهجا میشود، احتمال تغییر همراستایی نیز باید در نظر گرفته شود.
مرحله ۷: کنترل مجدد پس از تثبیت پایهها
پس از تنظیم کشش، پیچها و اتصالات طبق الزامات دستگاه تثبیت شوند و همراستایی مجدداً بررسی گردد.
در صورت مجازبودن طبق دستورالعمل، مجموعه در شرایط ایمن بهآرامی و بهصورت دستی چرخانده شود تا نشستن صحیح تسمه در شیارها کنترل گردد.
در تسمه Poly-V، قرارگیری تمام ریبها در شیارهای متناظر و در تسمه تایمینگ، مسیر حرکت و موقعیت تسمه نسبت به فلنجها اهمیت ویژه دارد.
مرحله ۸: راهاندازی و کنترل عملکرد
پس از نصب محافظها و اطمینان از شرایط ایمنی، دستگاه مطابق دستورالعمل راهاندازی شود.
صدا، لرزش، پایداری مسیر تسمه و علائم لغزش در شرایط کاری مجاز بررسی شوند. هرگونه کنترل نیازمند بازکردن محافظ یا دسترسی به اجزای متحرک، تنها پس از توقف و ایزولهکردن مجدد دستگاه انجام گیرد.
در صورت الزام سازنده، کشش پس از نشست اولیه نیز دوباره کنترل شود.
جدول عیبیابی لغزش، صدا و سایش تسمه صنعتی
اگر پس از تنظیم کشش و همراستایی، خرابی دوباره تکرار شود، لازم است علت انتخابی یا مکانیکی مشکل بررسی شود.
نشانه خرابی | علتهای احتمالی | اولین اقدام تشخیصی |
|---|---|---|
لغزش هنگام راهاندازی | کشش ناکافی، بار زیاد، آلودگی یا سایش شیار | کنترل وضعیت سطح تماس و اندازهگیری کشش |
صدای جیرجیر | لغزش یا تماس نامناسب تسمه و پولی | بررسی سطح تسمه، شیار و شرایط بارگذاری |
سایش یکطرفه تسمه | ناهمراستایی، تماس با فلنج یا لنگی | کنترل مسیر و موقعیت پولیها |
داغشدن غیرعادی تسمه | لغزش، بارگذاری یا شرایط نامناسب نصب | بررسی کشش، بار و وضعیت پولی |
داغشدن یاتاقان پس از تنظیم | کشش زیاد یا عیب مکانیکی مستقل | کنترل کشش و وضعیت یاتاقان |
شلشدن مکرر | حرکت پایه موتور، خرابی سفتکن یا طول نامناسب | کنترل اتصالات، سفتکن و کد تسمه |
پرش دندانه در Timing | کشش نامناسب، بار ضربهای یا درگیری ناکافی | بررسی درگیری دندانه و شرایط بار |
خرابی یک رشته از مجموعه V-Belt | تقسیم بار نامناسب یا اختلاف وضعیت شیارها | بررسی مجموعه تسمهها و پولیها |
سایش ریبهای Poly-V | نشستن نادرست، ناهمراستایی یا خرابی سفتکن | کنترل مسیر ریبها و عملکرد سفتکن |
لرزش شدید بخش آزاد | کشش نامناسب، تحریک دینامیکی یا ناپایداری درایو | اندازهگیری کشش و بررسی شرایط ارتعاش |
این جدول برای اولویتبندی بررسیها استفاده میشود و تشخیص قطعی ارائه نمیکند. بعضی علائم ممکن است چند علت همزمان داشته باشند. برای مثال، سایش یکطرفه تسمه میتواند علاوه بر ناهمراستایی، از آسیب فلنج یا نقص مکانیکی پولی ناشی شود.
انتخاب تسمه جایگزین و جلوگیری از خرابی تکراری
اگر تسمه صنعتی پیش از رسیدن به عمر موردانتظار دچار لغزش، سایش یا پارگی میشود، سفارش مجدد همان کد بدون بررسی شرایط نصب ممکن است باعث تکرار مشکل شود.
در زمان انتخاب تسمه جایگزین، پروفیل، طول و مبنای اندازهگیری آن، تعداد رشته یا ریب، عرض تسمه، مشخصات پولی و شرایط بارگذاری باید مشخص باشند.
همچنین اگر درایو دارای چند تسمه موازی است، الزامات استفاده از تسمههای هماهنگ باید رعایت شود. تعویض تنها یک تسمه فرسوده در کنار تسمههای کارکرده دیگر، در مجموعههایی که تعویض ست کامل برای آنها توصیه شده است، میتواند تقسیم بار را مختل کند.
گروه صنعتی پرداد در زمینه تأمین انواع تسمه صنعتی فعالیت میکند. برای بررسی گزینههای جایگزین و استعلام محصول، میتوانید تصویر کد تسمه قبلی، نوع دستگاه، تعداد رشته یا ریب، ابعاد مربوط و شرح مشکل را ارائه کنید. در خرابیهای تکراری، تصاویر پولی و وضعیت نصب نیز به شناسایی بهتر نیاز تجهیز کمک میکنند.
انتخاب صحیح تسمه زمانی نتیجه مطلوبتری دارد که مشخصات محصول با شرایط واقعی کار و وضعیت مکانیکی مجموعه هماهنگ باشد.