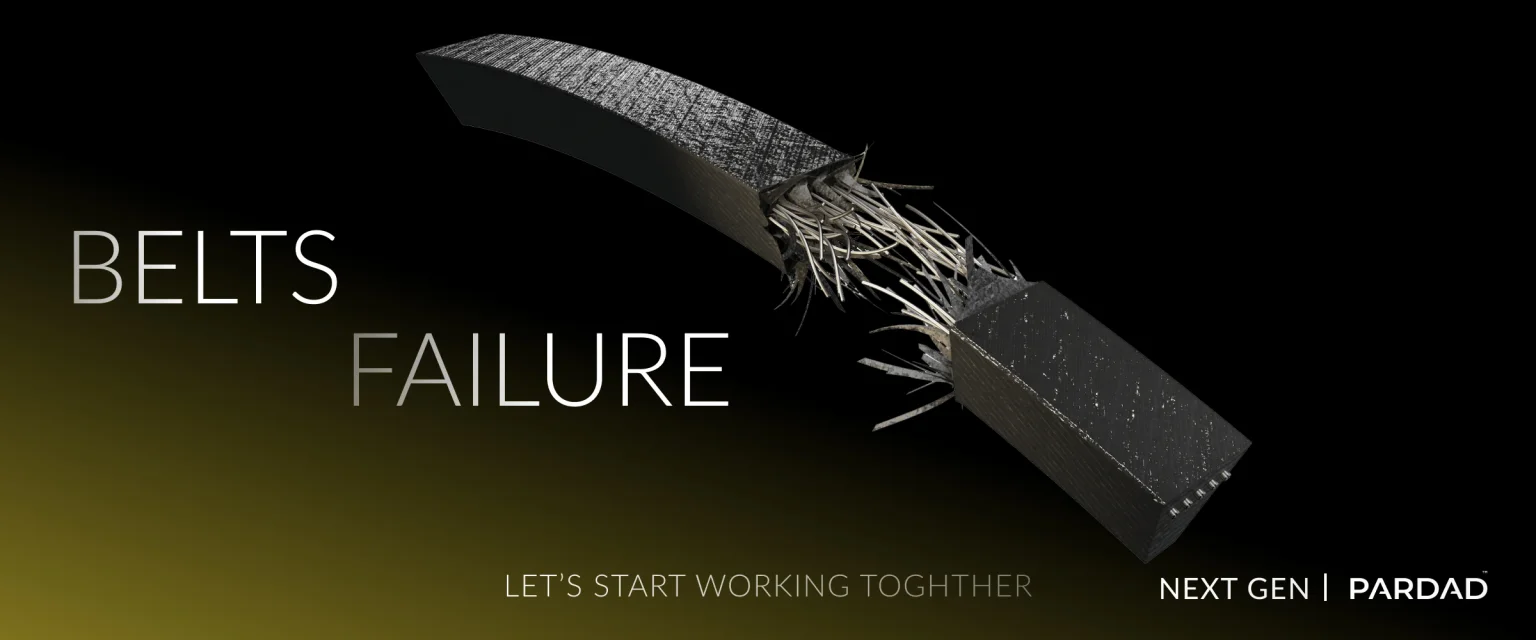
علت پارگی و خرابی تسمه صنعتی | راهنمای عیبیابی
اگر تسمه جدید دستگاه پس از مدت کوتاهی پاره شده است، پیش از سفارش دوباره همان کد، وضعیت تسمه و پولیها را بررسی کنید. خرابی زودهنگام میتواند به انتخاب محصول، نصب، کشش، آلودگی یا بار واقعی دستگاه مربوط باشد. براقشدن پهلوها، سایش یک لبه و کندهشدن دندانهها نیز الزاماً علت یکسانی ندارند.
ما در گروه صنعتی پرداد، برای بررسی گزینههای خرید تسمه صنعتی، کد محصول را همراه با نوع دستگاه و شرایط کار در نظر میگیریم. در انتخاب جایگزین، مشخصبودن خانواده تسمه، ابعاد، تعداد رشته یا ریب و الگوی خرابی کمک میکند پیشنهاد تأمین فقط به شباهت ظاهری محدود نشود.
پیش از دورریختن تسمه آسیبدیده، از نوشتههای بدنه، سطح داخلی و خارجی، لبهها و پولیها عکس بگیرید. تصاویر را همراه با مدت کارکرد تسمه، تعداد موردنیاز و شرح مشکل برای بررسی و استعلام ارسال کنید.
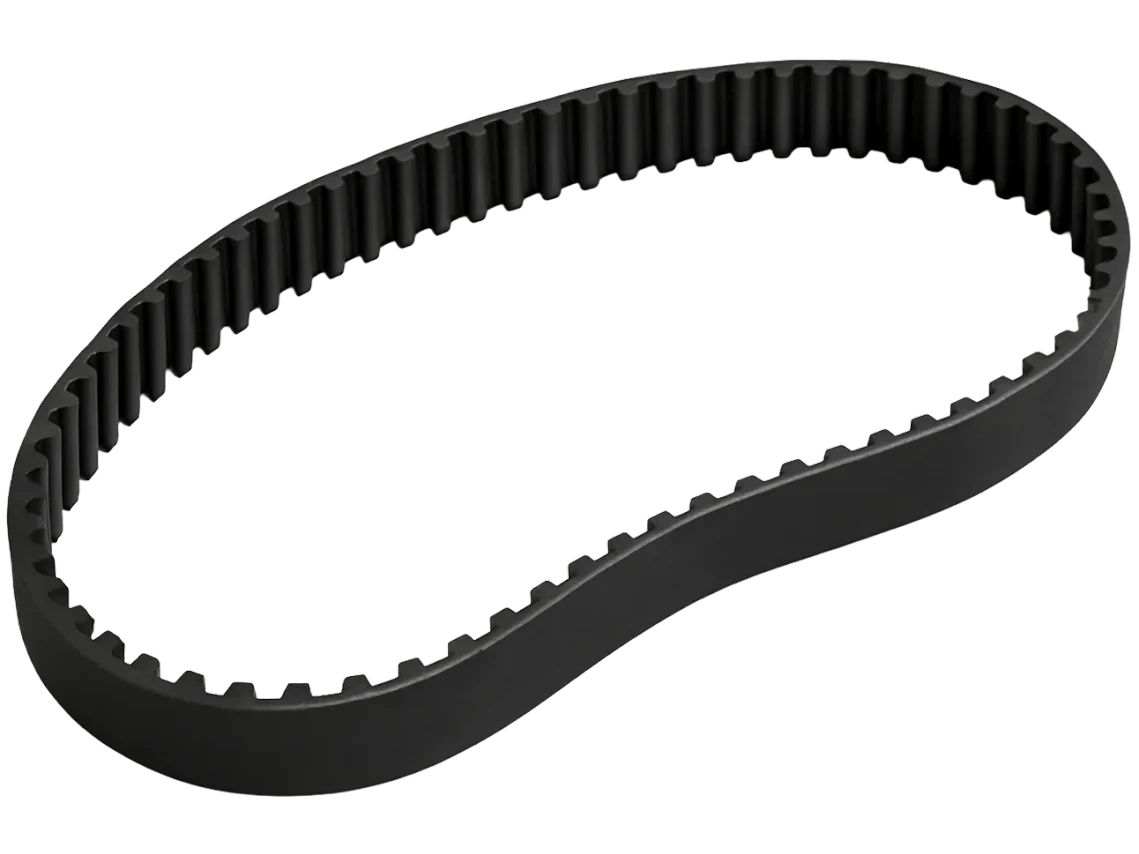
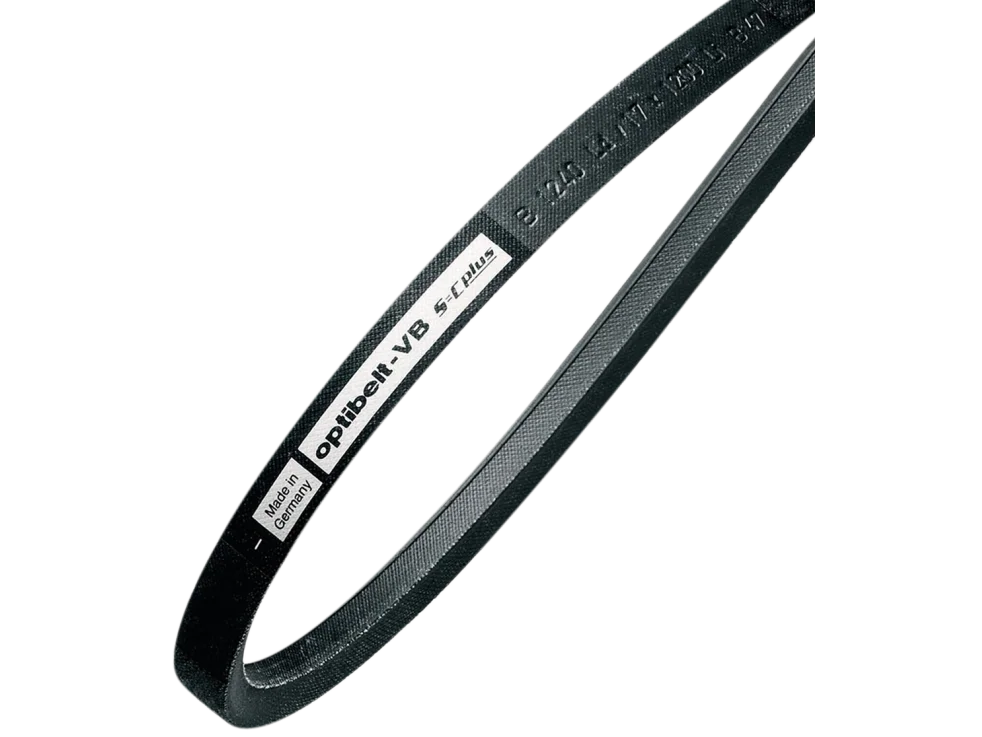
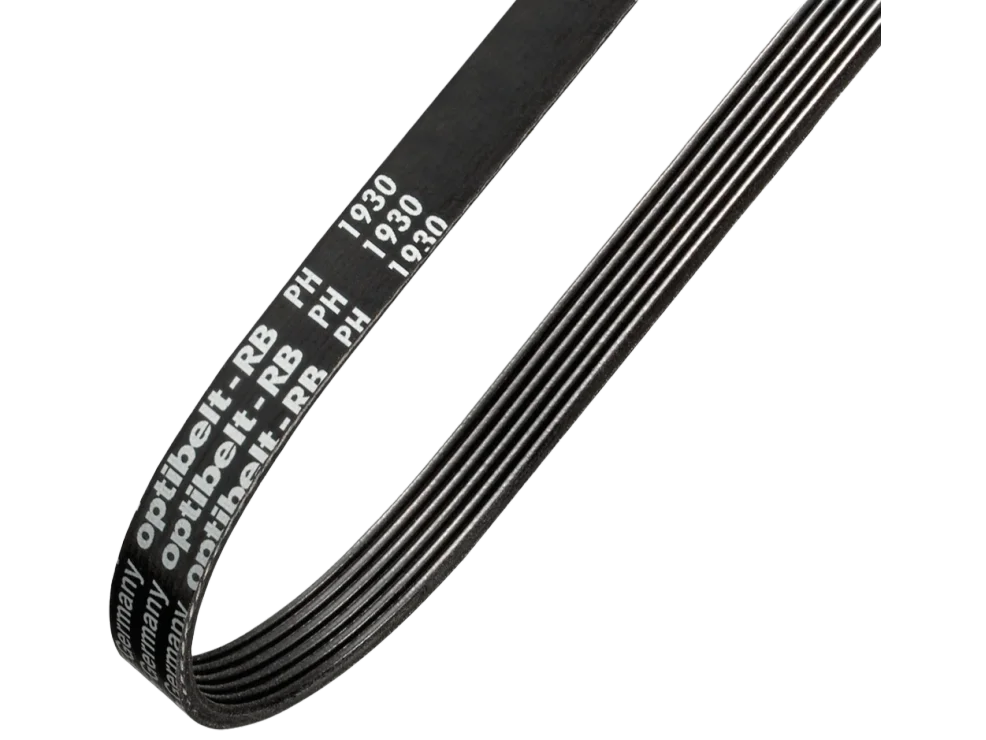
تشخیص سریع علت خرابی تسمه صنعتی از روی نشانههای ظاهری
محل آسیب، شکل شکستگی و تغییرات سطح تسمه از مهمترین شواهد اولیه برای عیبیابی هستند. در برخی موارد، آثار خرابی روی پهلوهای تسمه ظاهر میشوند، درحالیکه در موارد دیگر، دندانهها، ریبها یا عضو کششی داخلی آسیب میبینند.
جدول زیر به تعیین نخستین اقدام تشخیصی کمک میکند.
نشانه خرابی تسمه | علتهای احتمالی | اولین بررسی پیشنهادی |
|---|---|---|
پارگی ناگهانی تسمه | بار ضربهای، گیرکردن مکانیکی، آسیب نصب یا تنش غیرعادی | شرایط بارگذاری و آثار آسیب عضو کششی |
براقشدن پهلوهای ویبلت | لغزش، کشش ناکافی، آلودگی یا سایش شیار | سطح تماس، کشش و وضعیت پولی |
سایش یکطرفه تسمه | ناهمراستایی، تماس جانبی، لنگی یا خرابی فلنج | مسیر حرکت تسمه و موقعیت پولیها |
ترکهای عرضی کف تسمه | خستگی خمشی، حرارت، قطر کم پولی یا فرسودگی | قطر پولی، دما و آرایش خمش |
کندهشدن دندانه تایمینگ | اضافهبار، درگیری ناکافی، کشش نامناسب یا پروفیل ناسازگار | درگیری دندانهها و گشتاور بار |
خرابی یک رشته از مجموعه ویبلت | تقسیم نامساوی بار، اختلاف طول یا ایراد یک شیار | هماهنگی ست تسمه و پروفیل شیارها |
جداشدن ریب Poly-V | ناهمراستایی، جسم خارجی یا آسیب شیار | موقعیت ریبها و سطح پولی |
ساییدگی پشت تسمه | تماس با قطعه مجاور، هرزگرد نامناسب یا مشکل مسیر | مسیر حرکت و سطوح تماس |
داغشدن تسمه و بوی لاستیک | لغزش، بارگذاری زیاد، اصطکاک غیرعادی یا حرارت محیط | دما، کشش، بار و آلودگی |
شلشدن مکرر تسمه | جابهجایی پایه موتور، خرابی سفتکن یا نصب نامناسب | اتصالات، فاصله محورها و سفتکن |
نکته تشخیصی: مشاهده یک علامت به معنای تأیید علت نیست. برای مثال، سطح براق تسمه ممکن است ناشی از لغزش باشد، اما لغزش میتواند هم به کشش ناکافی و هم به فرسودگی شیار پولی مربوط باشد. بنابراین اقدامات اصلاحی باید بعد از بررسی و تأیید علت انجام شوند.
علتهای اصلی پارگی و خرابی تسمه صنعتی
خرابی تسمه معمولاً حاصل یک یا چند عامل مکانیکی، انتخابی یا محیطی است. در بعضی موارد، علت اولیه بهتدریج باعث افزایش دما و سایش میشود و در نهایت تسمه پاره میشود. به همین دلیل باید میان آسیب نهایی و عاملی که خرابی را آغاز کرده تفاوت گذاشت.
۱. کشش نامناسب و افزایش تنش تسمه
کشش اولیه باید مطابق مشخصات تسمه و طراحی درایو تنظیم شود. در تسمههای اصطکاکی مانند ویبلت و Poly-V، کشش ناکافی میتواند باعث لغزش و افزایش حرارت در سطوح تماس شود. این وضعیت معمولاً با براقشدن پهلوها، ایجاد گرد لاستیکی یا کاهش توان انتقالی همراه است.
در مقابل، کشش بیش از حد بار شعاعی وارد بر شفت و یاتاقان را افزایش میدهد و ممکن است به اجزای کششی تسمه آسیب برساند.
در تسمه تایمینگ صنعتی، انتقال نیرو از طریق درگیری دندانهها انجام میشود. کشش ناکافی در شرایط نامناسب میتواند احتمال جهش دندانه را افزایش دهد، درحالیکه کشش زیاد ممکن است بار اضافی به دندانهها، شفت و یاتاقان وارد کند.
افزایش کشش برای حذف صدا یا لغزش نباید بدون بررسی ظرفیت درایو و سلامت پولی انجام شود.
برای روشهای اندازهگیری و کنترل، به مقاله «تنظیم کشش تسمه صنعتی و همراستایی پولی» مراجعه کنید.
۲. ناهمراستایی پولی و سایش جانبی تسمه
هنگامی که شیارهای متناظر پولیها در مسیر صحیح قرار نداشته باشند، تسمه ممکن است هنگام ورود و خروج از پولی تحت نیروی جانبی قرار گیرد.
ناهمراستایی میتواند بهصورت جابهجایی محوری، خطای زاویهای یا ترکیبی از هر دو ایجاد شود. نتیجه احتمالی آن، سایش یکطرفه، حرکت نامناسب تسمه، تماس با فلنج یا فشار موضعی به لبههاست.
برای تشخیص، وضعیت پایه موتور، موقعیت پولی روی شفت، سلامت بوش و یاتاقان و مسیر تسمه باید بررسی شود. همچنین لنگی پولی که هنگام دوران ایجاد نوسان میکند، باید از ناهمراستایی ثابت تفکیک شود.
[محل تصویر ۲: مقایسه شماتیک همراستایی صحیح، ناهمراستایی موازی و ناهمراستایی زاویهای پولی]
۳. اضافهبار، شوک مکانیکی و گیرکردن دستگاه
تسمه صنعتی برای محدوده مشخصی از گشتاور، سرعت، شرایط راهاندازی و بار عملیاتی انتخاب میشود. افزایش ناگهانی مقاومت مجموعه متحرک یا گیرکردن مکانیکی میتواند تنش بیشتری از شرایط طراحی ایجاد کند.
این وضعیت بهویژه در تجهیزاتی مانند سنگشکن، نوار نقاله بارگیریشده، آسیاب و ماشینآلاتی با استارت سنگین اهمیت دارد.
در تسمههای سنکرون، بار ضربهای ممکن است با جهش یا شکست دندانه همراه شود. در سایر درایوها نیز افزایش بار میتواند لغزش شدید، گرمشدن و در نهایت شکست تسمه را تشدید کند.
در خرابیهای ناگهانی، بررسی تاریخچه توقف دستگاه، جریان موتور، تغییرات بار، گیرکردن اجزا و تعداد استارتها میتواند اطلاعات مهمی فراهم کند.
۴. آسیب هنگام نصب و شکست عضو کششی
نصب تسمه با اهرم، پیچگوشتی یا فشار غیرمجاز برای عبوردادن از لبه پولی، یکی از عواملی است که باید در خرابی زودهنگام بررسی شود.
تسمه ممکن است ظاهراً سالم به نظر برسد، اما الیاف یا رشتههای کششی داخلی آن آسیب دیده باشند. این آسیبها ممکن است هنگام نخستین بارگذاری سنگین آشکار شوند.
خمکردن شدید تسمه، پیچاندن آن یا استفاده از روش نصب ناسازگار با ساختار محصول نیز میتواند احتمال آسیب را افزایش دهد.
در درایوهای قابلتنظیم، ابتدا فاصله محورها مطابق دستورالعمل کاهش داده میشود تا تسمه بدون فشار غیرمجاز نصب شود. برای تسمههای الاستیک، سفتکندار یا دارای شرایط ویژه، روش اختصاصی سازنده ملاک است.
۵. حرارت، روغن، گردوغبار و آلودگی شیمیایی
شرایط محیطی میتوانند هم ساختار تسمه و هم کیفیت تماس آن با پولی را تحت تأثیر قرار دهند.
حرارت بیش از محدوده مجاز ممکن است فرسودگی لاستیک و ترکخوردگی را تسریع کند. ذرات ساینده میتوانند باعث افزایش سایش شیار و سطح تسمه شوند. روغن و مواد شیمیایی نیز بسته به ساختار و جنس تسمه، ممکن است باعث تغییر خواص ماده، آلودگی سطح تماس یا اختلال در عملکرد شوند.
در تجهیزات سیمان و سنگشکن، ورود گردوغبار به محفظه انتقال قدرت باید بررسی شود. در پمپها، کمپرسورها و تجهیزات نزدیک گیربکس نیز نشتی روغن میتواند یکی از عوامل مؤثر باشد.
مقاومت تسمه در برابر روغن، دما یا مواد شیمیایی باید با مشخصات همان مدل بررسی شود. داشتن مقاومت نسبی در برابر یک ماده، به معنای سازگاری با تمام محیطهای آلوده نیست.
عیبیابی تخصصی خرابی تسمه ویبلت V-Belt
در تسمه ویبلت، گشتاور از طریق اصطکاک پهلوهای تسمه با دیواره شیار پولی منتقل میشود. بنابراین تغییر وضعیت پهلوها، نشستن نامناسب تسمه در شیار و تقسیم نامساوی بار بین رشتهها از نشانههای مهم هستند.
براقشدن و سایش پهلوهای تسمه ویبلت
سطح پهلوی ویبلت ممکن است در اثر لغزش، حرارت موضعی یا تماس نامناسب، صیقلی و براق شود. با این حال، براقشدن بهتنهایی ثابت نمیکند که کشش تسمه کم بوده است.
ابتدا وضعیت آلودگی سطحی، سابقه لغزش زیر بار و شرایط شیار بررسی میشود. سپس کشش با روش مناسب اندازهگیری و با مقدار هدف مقایسه میگردد.
اگر شیار پولی فرسوده یا پروفیل تسمه نامتناسب باشد، سفتکردن بیشتر ممکن است مشکل را حل نکند و بار یاتاقان را نیز افزایش دهد.
[محل تصویر ۳: نمای نزدیک از پهلوی سالم و پهلوی براق یا ساییدهشده ویبلت]
ترکهای عرضی کف تسمه و فرسودگی خمشی
ترکهای عرضی که در سطح داخلی تسمه دیده میشوند میتوانند با چرخههای مکرر خمش، شرایط حرارتی نامناسب، قطر کم پولی یا فرسودگی مرتبط باشند.
محل و تراکم ترکها باید بررسی شود. همچنین قطر کوچکترین پولی، مسیر خمش، وجود هرزگرد پشتی و محدوده دمای مجاز تسمه با کاتالوگ سازنده تطبیق داده شود.
در صورت مشاهده ترکهای گسترده یا آسیب جدی، ادامه استفاده باید طبق معیارهای سرویس و تعویض سازنده ارزیابی شود.
پایینرفتن تسمه در شیار پولی
در ویبلت معمولی، تماس اصلی انتقال نیرو از پهلوها انجام میشود و تکیه غیرطراحیشده کف تسمه به کف شیار میتواند عملکرد را مختل کند.
اگر تسمه بیش از وضعیت مجاز در شیار فرو رفته باشد، سه مورد باید بررسی شود: سایش دیواره شیار، کاهش ابعاد مؤثر تسمه و عدم تطابق پروفیل تسمه با پولی.
برای مثال، پروفیلهای کلاسیک A و B با پروفیلهای باریک SPA و SPB بهصورت خودکار قابل جایگزینی نیستند. تطبیق باید بر اساس هندسه شیار و مشخصات سازنده انجام شود.
استفاده از گیج شیار پولی نسبت به قضاوت صرفاً با چشم، روش قابلاتکاتری برای بررسی سایش و تطابق پروفیل است.
برگشتن تسمه و خرابی نامساوی رشتهها
برگشتن ویبلت در شیار یا خرابی مکرر یک رشته از یک مجموعه چندتسمهای میتواند با ناهمراستایی، سایش یک شیار، شرایط بار ضربهای یا ناهماهنگی تسمههای نصبشده مرتبط باشد.
استفاده همزمان از تسمههای نو و کارکرده یا ترکیب تسمههایی با مشخصات متفاوت، در درایوهایی که به مجموعه هماهنگ نیاز دارند، میتواند تقسیم بار را مختل کند.
در چنین تجهیزاتی نباید فقط تسمه پارهشده بررسی شود. وضعیت تمامی رشتهها، شیارهای متناظر و الزامات سازنده درباره Matched Set باید کنترل شود.
جدول عیبیابی تسمه ویبلت
نشانه خرابی | کنترل اول | کنترل تکمیلی | اقدام پس از تأیید علت |
|---|---|---|---|
براقشدن پهلوها | آثار لغزش و آلودگی | کشش و سایش شیار | اصلاح کشش یا وضعیت پولی |
سایش یکطرفه | همراستایی پولیها | لنگی و تماس با قطعات | اصلاح موقعیت یا قطعه معیوب |
ترکهای عرضی کف | دما و مسیر خمش | قطر پولی و هرزگرد | اصلاح آرایش و تعویض تسمه آسیبدیده |
پایینرفتن در شیار | پروفیل تسمه و پولی | گیج سایش شیار | تعویض یا اصلاح قطعه ناسازگار |
برگشتن تسمه | مسیر و ناهمراستایی | بار ضربهای و وضعیت شیار | رفع عیب مکانیکی |
خرابی یک رشته | وضعیت کل مجموعه | طول تسمهها و شیارها | اصلاح مجموعه طبق الزامات سازنده |
پارگی عضو کششی | آثار نصب اجباری | شوک بار و گیرکردن | رفع علت و تعویض تسمه |
عیبیابی پارگی و خرابی تسمه تایمینگ صنعتی
در تسمه تایمینگ صنعتی، گشتاور با درگیری دندانههای تسمه و پولی منتقل میشود. به همین دلیل، نوع آسیب دندانهها، وضعیت عضو کششی و حرکت تسمه نسبت به فلنجها در تشخیص خرابی اهمیت ویژه دارد.
پروفیلهایی مانند HTD، T و AT دارای مشخصات هندسی متفاوت هستند و شباهت ظاهری یا برابر بودن گام، بهتنهایی به معنای سازگاری کامل تسمه و پولی نیست.
کندهشدن دندانههای تسمه تایمینگ
کندهشدن دندانه زمانی رخ میدهد که بخشی از دندانهها در اثر تنش یا شرایط نامناسب درگیری، از بدنه تسمه جدا شوند.
بار ضربهای بیش از ظرفیت درایو، تعداد ناکافی دندانههای درگیر، کشش نامناسب، فرسودگی پولی، لنگی زیاد یا استفاده از پروفیل ناسازگار از علتهای احتمالی هستند.
در این وضعیت ابتدا محل و الگوی کندهشدن بررسی میشود. سپس شرایط گشتاور، تعداد دندانههای درگیر روی پولی کوچک، کشش و تطابق کامل تسمه و پولی کنترل میگردد.
افزایش کشش بدون ارزیابی بار و تعداد دندانههای درگیر ممکن است علت اصلی را برطرف نکند.
[محل تصویر ۴: مقایسه دندانه سالم، دندانه ساییده و دندانه کندهشده تسمه تایمینگ]
جهش دندانه و از دست رفتن موقعیت سنکرون
جهش دندانه با کندهشدن دندانه متفاوت است. در جهش دندانه، تسمه نسبت به پولی جابهجایی موقعیتی پیدا میکند و ممکن است هماهنگی حرکت شفتها مختل شود؛ اما در کندهشدن، آسیب فیزیکی در ساختار دندانه ایجاد شده است.
کشش ناکافی، بار لحظهای بالا، درگیری نامناسب یا ظرفیت ناکافی میتوانند احتمال جهش را افزایش دهند.
اگر دستگاه با تغییر موقعیت سنکرون یا توقف ناگهانی مواجه شده است، وضعیت پولی، شرایط بار، پیشتنیدگی و طراحی درایو باید بررسی شود.
سایش لبه و تماس تسمه تایمینگ با فلنج
سایش یک لبه تسمه تایمینگ میتواند نشانه حرکت جانبی نامناسب یا تماس شدید با فلنج باشد.
دلایل احتمالی شامل ناهمراستایی شفتها، خطای نصب پولی، آسیب فلنج، لقی مجموعه و شرایط نامناسب حرکت تسمه است.
در بعضی طراحیها، تماس کنترلشده تسمه با فلنج بخشی از هدایت مسیر است؛ بنابراین وجود اثر تماس، بدون بررسی حدود مجاز سازنده، بهتنهایی نشاندهنده خرابی نیست.
در صورت مشاهده سایش شدید یا بریدگی لبه، سلامت فلنج و همراستایی باید پیش از نصب تسمه جدید کنترل شود.
شکست عضو کششی و ترک پشت تسمه تایمینگ
عضو کششی تسمه تایمینگ نقش مهمی در پایداری طول و انتقال نیرو دارد. خمکردن غیرمجاز هنگام نصب، بار ضربهای، کشش بیش از حد یا آسیب مکانیکی میتواند به این ساختار صدمه بزند.
ترکخوردگی سطح پشت تسمه نیز ممکن است با فرسودگی حرارتی، خمش نامناسب یا قطر کوچک پولی و هرزگرد مرتبط باشد.
در صورت استفاده از هرزگرد پشتی، قطر، موقعیت و نحوه تماس آن باید مطابق مشخصات همان تسمه باشد.
جدول عیبیابی تسمه تایمینگ
نشانه خرابی | کنترل اول | کنترل تکمیلی | اقدام پس از تأیید علت |
|---|---|---|---|
کندهشدن دندانه | الگوی شکست و بارگذاری | درگیری، پروفیل و کشش | اصلاح طراحی یا شرایط نصب |
سایش سطح دندانه | ذرات ساینده و وضعیت پولی | تطابق پروفیل و شرایط بار | حذف آلودگی یا تعویض قطعه معیوب |
جهش دندانه | کشش و بار لحظهای | تعداد دندانههای درگیر | اصلاح کشش یا ظرفیت درایو |
سایش یک لبه | مسیر تسمه و فلنج | همراستایی و لنگی | اصلاح هندسه مجموعه |
ترک پشت تسمه | حرارت و خمش | قطر پولی و هرزگرد | اصلاح آرایش و انتخاب مناسب |
شکست ناگهانی | گیرکردن و شوک بار | آثار آسیب هنگام نصب | رفع علت و تعویض تسمه |
صدای غیرعادی | کشش و موقعیت تسمه | وضعیت پولی و یاتاقان | اصلاح عامل تأییدشده |
عیبیابی خرابی تسمه Poly-V
در تسمه پلیوی، نیرو از طریق تماس ریبهای طولی با شیارهای متناظر پولی منتقل میشود. ساختار چندریب باعث میشود دقت در نشستن تسمه، همراستایی و کیفیت شیارها اهمیت زیادی داشته باشد.
ترکخوردگی و جداشدن ریبهای تسمه
ترکهای ریب میتوانند به فرسودگی، شرایط حرارتی، خمش مکرر یا تماس با مواد ناسازگار مربوط باشند.
اگر یک ریب بهصورت موضعی جدا شده باشد، ابتدا شیار متناظر آن بررسی میشود. جسم خارجی، پلیسه، آسیب موضعی پولی یا خارجشدن ریب از مسیر صحیح ممکن است در این خرابی نقش داشته باشند.
[محل تصویر ۵: مقایسه ریبهای سالم، ریب ترکخورده و ریب جداشده تسمه Poly-V]
ریشریششدن لبه و خروج تسمه از شیار
سایش یا ریشریششدن یک سمت Poly-V میتواند از ناهمراستایی پولی، برخورد با قطعه مجاور، سفتکن معیوب یا نشستن اشتباه تسمه ناشی شود.
هنگام نصب باید تمام ریبها در شیارهای متناظر قرار بگیرند. حرکت تسمه با یک ریب خارج از شیار میتواند آسیب موضعی را تشدید کند.
اگر مشکل پس از تعویض تسمه آغاز شده است، کد تسمه، تعداد ریبها، موقعیت سفتکن و مسیر نصب دوباره بررسی شوند.
صدای جیرجیر و لغزش تسمه Poly-V
صداهای غیرعادی ممکن است با لغزش، آلودگی، ناهمراستایی یا اختلال در عملکرد سفتکن مرتبط باشند.
صدای کوتاه و تکرارشونده با صدای ممتد الزاماً از یک علت ناشی نمیشود؛ بااینحال، تشخیص قطعی فقط بر اساس نوع صدا قابلاتکا نیست.
پیش از افزایش کشش، سلامت پولیها، سطح ریبها، بارگذاری دستگاه و حرکت سفتکن باید بررسی شود.
جدول عیبیابی تسمه Poly-V
نشانه خرابی | کنترل اول | کنترل تکمیلی | اقدام پس از تأیید علت |
|---|---|---|---|
ترک ریبها | دما و شرایط محیطی | قطر پولی و خمش | اصلاح شرایط و تعویض تسمه آسیبدیده |
جداشدن یک ریب | شیار متناظر و جسم خارجی | همراستایی و مسیر | حذف علت آسیب موضعی |
ریشریششدن لبه | تماس جانبی | سفتکن و موقعیت پولی | اصلاح مسیر حرکت |
خروج از شیار | نشستن ریبها | همراستایی و سفتکن | اصلاح نصب یا قطعه معیوب |
لغزش زیر بار | شرایط بار و آلودگی | کشش و شیارها | اصلاح عامل لغزش |
صدای غیرعادی | وضعیت سطوح تماس | یاتاقان، پولی و سفتکن | رفع علت تأییدشده |
سایش پشت تسمه | مسیر تماس و هرزگرد | قطر و سطح هرزگرد | اصلاح هندسه یا تعویض قطعه |
علت پارگی تسمه نو مدت کوتاهی پس از نصب
اگر تسمه صنعتی مدت کوتاهی پس از نصب پاره میشود، نباید بلافاصله کیفیت برند را عامل اصلی دانست. خرابی زودهنگام میتواند نتیجه آسیب پنهان هنگام نصب، بارگذاری خارج از محدوده طراحی یا نقصی باشد که هنگام تعویض تسمه قبلی برطرف نشده است.
زمان وقوع خرابی به تعیین مسیر بررسی کمک میکند.
زمان مشاهده خرابی | مسیر بررسی پیشنهادی |
|---|---|
هنگام نصب | فشار غیرمجاز، اهرمکردن، پیچش یا خمشدن شدید |
نخستین راهاندازی | نشستن تسمه، گیر مکانیکی، کشش و مسیر حرکت |
اولین بارگذاری سنگین | شوک بار، ظرفیت درایو، لغزش یا درگیری دندانه |
پس از چند ساعت یا دوره کار | تغییر کشش، حرکت پایه، سایش پولی یا شرایط حرارتی |
خرابی تکراری در یک محل | شیار معیوب، فلنج آسیبدیده، جسم خارجی یا تماس موضعی |
این ارتباطها احتمالی هستند و زمان خرابی بهتنهایی برای تشخیص کافی نیست.
تفاوت پارگی لاستیک با شکست عضو کششی تسمه
در بعضی خرابیها، ابتدا پوشش یا بدنه لاستیکی آسیب میبیند. در موارد دیگر، بخش کششی داخلی دچار شکست شده و پارگی ظاهری نتیجه نهایی آن است.
برای مثال، تسمهای که هنگام نصب بیش از حد خم شده یا با ابزار اهرمی از لبه پولی عبور داده شده است، ممکن است پیش از نخستین راهاندازی دچار آسیب داخلی شده باشد.
در بررسی تسمه پارهشده، وضعیت دو سر شکست، آثار بریدگی، محل آسیب و سابقه نصب اهمیت دارد. بااینحال، تشخیص دقیق مکانیزم شکست از روی تصویر یا ظاهر همیشه ممکن نیست و ممکن است بررسی تخصصیتری لازم باشد.
[محل تصویر ۶: مقایسه شماتیک آسیب سطحی لاستیک، آسیب عضو کششی و شکست ناشی از خمش غیرمجاز]
مراحل اصولی عیبیابی تسمه صنعتی و جلوگیری از تکرار خرابی
فرایند عیبیابی باید پیش از تعویض محصول آغاز شود. هدف، شناسایی عامل اولیه خرابی است؛ نه صرفاً رفع آخرین نشانه مشاهدهشده.
مرحله اول: ایمنسازی تجهیز و ثبت شواهد
دستگاه را طبق روش ایمنی مجموعه متوقف کنید. تمام منابع انرژی مرتبط باید ایزوله و در برابر راهاندازی ناخواسته قفل شوند. انرژی ذخیرهشده و احتمال حرکت اجزای مکانیکی نیز باید کنترل شود.
پس از تأیید شرایط ایمن، قبل از پاکسازی یا بازکردن تسمه، از وضعیت نصب، پولیها و محل خرابی عکس بگیرید.
کد کامل تسمه، برند، مدت کارکرد، تعداد رشته یا ریب، نوع دستگاه و شرایط بارگذاری نیز ثبت شود.
مرحله دوم: تعیین الگوی آسیب
ابتدا مشخص کنید آسیب در کدام ناحیه ایجاد شده است: پهلوها، کف تسمه، پشت تسمه، دندانهها، ریبها یا عضو کششی.
همچنین بررسی کنید آسیب موضعی است یا در طول و عرض تسمه گسترش دارد.
در مجموعههای چندتسمهای، مقایسه تمام رشتهها با یکدیگر اهمیت دارد.
مرحله سوم: بررسی پولی، شفت و یاتاقان
سلامت شیار، لبههای تیز، پلیسه، خوردگی، ترک، بوش، خار و اتصالات بررسی شود.
پولی دارای شیار فرسوده میتواند حتی با تسمه جدید نیز مشکل انتقال نیرو ایجاد کند.
در صورت وجود نشانههای ناهمراستایی یا لنگی، از ابزار مناسب و روش اندازهگیری توصیهشده استفاده شود.
مرحله چهارم: اندازهگیری کشش و کنترل نصب
کشش تسمه باید مطابق مقدار هدف همان سری و شرایط درایو اندازهگیری شود.
روش فرکانسی یا نیرو–خیز، در صورت تأیید سازنده، میتواند برای اندازهگیری استفاده شود؛ اما هیچ مقدار کشش ثابتی برای تمام انواع تسمه صنعتی قابل تعمیم نیست.
همچنین آثار نصب اجباری، پیچش، نشستن اشتباه یا استفاده از تسمههای نامتناسب بررسی گردد.
مرحله پنجم: بررسی بار واقعی دستگاه
شرایط بارگذاری فعلی را با شرایط طراحی و سابقه عملکرد دستگاه مقایسه کنید.
افزایش خوراک، گیرکردن دورهای، تغییر سرعت، استارتهای مکرر یا خرابی قطعات متحرک ممکن است بار درایو را تغییر داده باشد.
اگر علت خرابی به ظرفیت نامناسب انتقال توان مربوط باشد، تعویض تسمه با برند دیگر الزاماً مشکل را حل نمیکند.
مرحله ششم: اصلاح علت و کنترل نتیجه
پس از مشخصشدن علت، تنظیمات یا قطعات معیوب مطابق دستورالعمل اصلاح شوند.
سپس تسمه مناسب نصب شده و محافظهای دستگاه پیش از راهاندازی در جای صحیح قرار گیرند.
در شرایط کاری مجاز، صدا، لرزش و علائم قابلمشاهده عملکرد بررسی شود. هر بازرسی نیازمند دسترسی به اجزای متحرک باید پس از توقف و ایزولهکردن مجدد انجام گیرد.
در صورت الزام سازنده، کشش و وضعیت نصب پس از دوره اولیه کارکرد نیز کنترل شود.
نمونه آموزشی عیبیابی خرابی تکراری تسمه در سنگشکن
در یک سناریوی آموزشی، فرض کنید درایو سنگشکن از چند رشته ویبلت استفاده میکند و تسمهها زودتر از زمان موردانتظار دچار سایش میشوند. پهلوهای بعضی رشتهها براق شدهاند، یک سمت مجموعه سایش بیشتری دارد و یک تسمه نو در کنار تسمههای کارکرده نصب شده است.
این مثال یک سناریوی فرضی برای توضیح روش تشخیص است و به پروژه واقعی گروه صنعتی پرداد نسبت داده نمیشود.
در چنین وضعیتی سه احتمال مهم در اولویت بررسی قرار میگیرند: لغزش تسمه، ناهمراستایی پولیها و تقسیم نامساوی بار.
ابتدا وضعیت شیارهای پولی کنترل میشود تا مشخص شود سایش یا اختلاف هندسی وجود دارد یا خیر. سپس همراستایی پولیها بررسی شده و مشخصات تسمهها، طول و شرایط ست با الزامات سازنده تطبیق داده میشود.
در مرحله بعد، کشش و بار واقعی دستگاه اندازهگیری یا ارزیابی میشوند. اگر شیارهای پولی فرسوده باشند، تعویض تسمه بدون اصلاح پولی ممکن است خرابی را تکرار کند. اگر مجموعه تسمهها هماهنگ نباشد، استفاده از ست مناسب باید مطابق دستورالعمل سازنده بررسی شود.
نتیجه این سناریو: براقشدن پهلو، سایش جانبی و خرابی یک رشته ممکن است همزمان دیده شوند، اما لزوماً از یک علت مستقل ناشی نشدهاند. ترتیب بررسی و اندازهگیری، از حدسزدن بر اساس ظاهر تسمه قابلاتکاتر است.
[محل تصویر ۷: شماتیک یک درایو چندتسمهای سنگشکن، همراه با نشانههای سایش جانبی و بررسی ست تسمه]
زمان اصلاح یا تعویض پولی در خرابی تسمه صنعتی
اگر علت خرابی در پولی یا هندسه مجموعه باشد، تعویض تسمه بهتنهایی کافی نیست.
وجود ظاهر صیقلی روی پولی الزاماً نشاندهنده لزوم تعویض نیست؛ باید وضعیت ابعادی، سایش، آسیب و تطابق شیار با تسمه بررسی شود.
وضعیت پولی | تصمیم پیشنهادی |
|---|---|
آلودگی سطحی بدون آسیب ابعادی | پاکسازی مطابق روش مجاز و رفع منبع آلودگی |
سایش شیار خارج از محدوده مجاز | تعویض یا بازسازی تأییدشده طبق مشخصات |
نصب نامناسب بوش | اصلاح نصب و کنترل مجدد موقعیت |
لنگی ناشی از قطعه آسیبدیده | تعمیر تأییدشده یا تعویض قطعه |
فلنج آسیبدیده تسمه تایمینگ | اصلاح یا تعویض مطابق طراحی |
پروفیل ناسازگار | انتخاب ترکیب سازگار تسمه و پولی |
در پولیهای تایمینگ، وضعیت فلنج و دندانهها و در پولیهای ویبلت، هندسه شیار و کیفیت تماس اهمیت ویژه دارد.
[محل تصویر ۸: مقایسه مقطع شیار سالم و فرسوده ویبلت همراه با نحوه نشستن تسمه]
انتخاب تسمه جایگزین پس از شناسایی علت خرابی
تغییر برند زمانی میتواند تصمیم مناسبی باشد که محصول فعلی از نظر ظرفیت، ساختار، مشخصات فنی یا شرایط عملکرد با نیاز تجهیز هماهنگ نباشد. انتخاب برند گرانتر نمیتواند بهتنهایی مشکل ناهمراستایی، پولی فرسوده یا بارگذاری نامناسب را برطرف کند.
پیش از انتخاب جایگزین، مشخصات زیر باید روشن باشند:
کد کامل تسمه و نام سازنده
پروفیل، طول و مبنای اندازهگیری طول
عرض تسمه، تعداد رشته یا تعداد ریب
گام و پروفیل دندانه در تسمه تایمینگ
وضعیت پولی و فاصله محورها
سرعت، شرایط بارگذاری و محیط کار
سابقه خرابی و تغییرات اخیر دستگاه
راهنماهای فنی Optibelt و Bando برای بررسی خرابی
Optibelt: مستندات این سازنده برای بررسی مشکلات نصب، کشش، حرکت جانبی، سایش دندانه و وضعیت پولی در خانوادههای مرتبط قابل استفاده هستند. اطلاعات باید با سری دقیق تسمه تطبیق داده شوند.
Bando: راهنماهای نصب و نگهداری این سازنده نیز برای بررسی الگوهای لغزش، سایش، کشش نامناسب و مشکلات پولی کاربرد دارند.
هیچکدام از این راهنماها بهتنهایی به معنای برتری مطلق یک برند بر دیگری نیستند. انتخاب باید بر اساس مشخصات فنی محصول، شرایط عملکرد و سازگاری آن با مجموعه انتقال قدرت انجام شود.
گروه صنعتی پرداد در زمینه تأمین انواع تسمه صنعتی فعالیت میکند. در خرابیهای تکراری، ارائه کد محصول، تصاویر تسمه آسیبدیده، وضعیت پولی و اطلاعات عملکرد دستگاه کمک میکند بررسی گزینههای تأمین بر پایه نیاز واقعی تجهیز انجام شود.
منابع فنی: