کشیدگی زنجیر صنعتی؛ روش اندازهگیری و زمان تعویض
اگر زنجیر دستگاه پس از هر تنظیم دوباره شل میشود، پیش از کمکردن یک یا دو لینک مشخص کنید طول زنجیر واقعاً چقدر افزایش یافته است. در بیشتر زنجیرهای رولری، صفحات فولادی مثل یک قطعه نرم کش نمیآیند؛ سطح پین و بوش ساییده میشود و لقی تعداد زیادی مفصل، طول کل زنجیر را بیشتر میکند. کوتاهکردن زنجیر این لقی را از بین نمیبرد.
برای تصمیم درست، تکنسین باید چهار مورد را کنار هم ببیند: درصد افزایش طول، وضعیت دندانههای چرخزنجیر، الگوی سایش صفحات و رسیدن روانکار به مفصل. در این راهنما روش اندازهگیری چندگامی، فرمول محاسبه، حدود نمونه تعویض و نشانههایی را میبینید که مشخص میکنند فقط تنظیم لازم است یا زنجیر و چرخزنجیر باید دقیقتر بررسی شوند.
اگر کد زنجیر را نمیدانید یا فقط عبارتی مانند «زنجیر 60» در اختیار دارید، قبل از تصمیم به تعویض باید استاندارد و تعداد ردیف نیز مشخص شود. صفحه انواع زنجیر صنعتی برای ادامه بررسی خانواده محصول در نظر گرفته شده است.
اگر زنجیر مرتب شل میشود، از کجا شروع کنیم؟
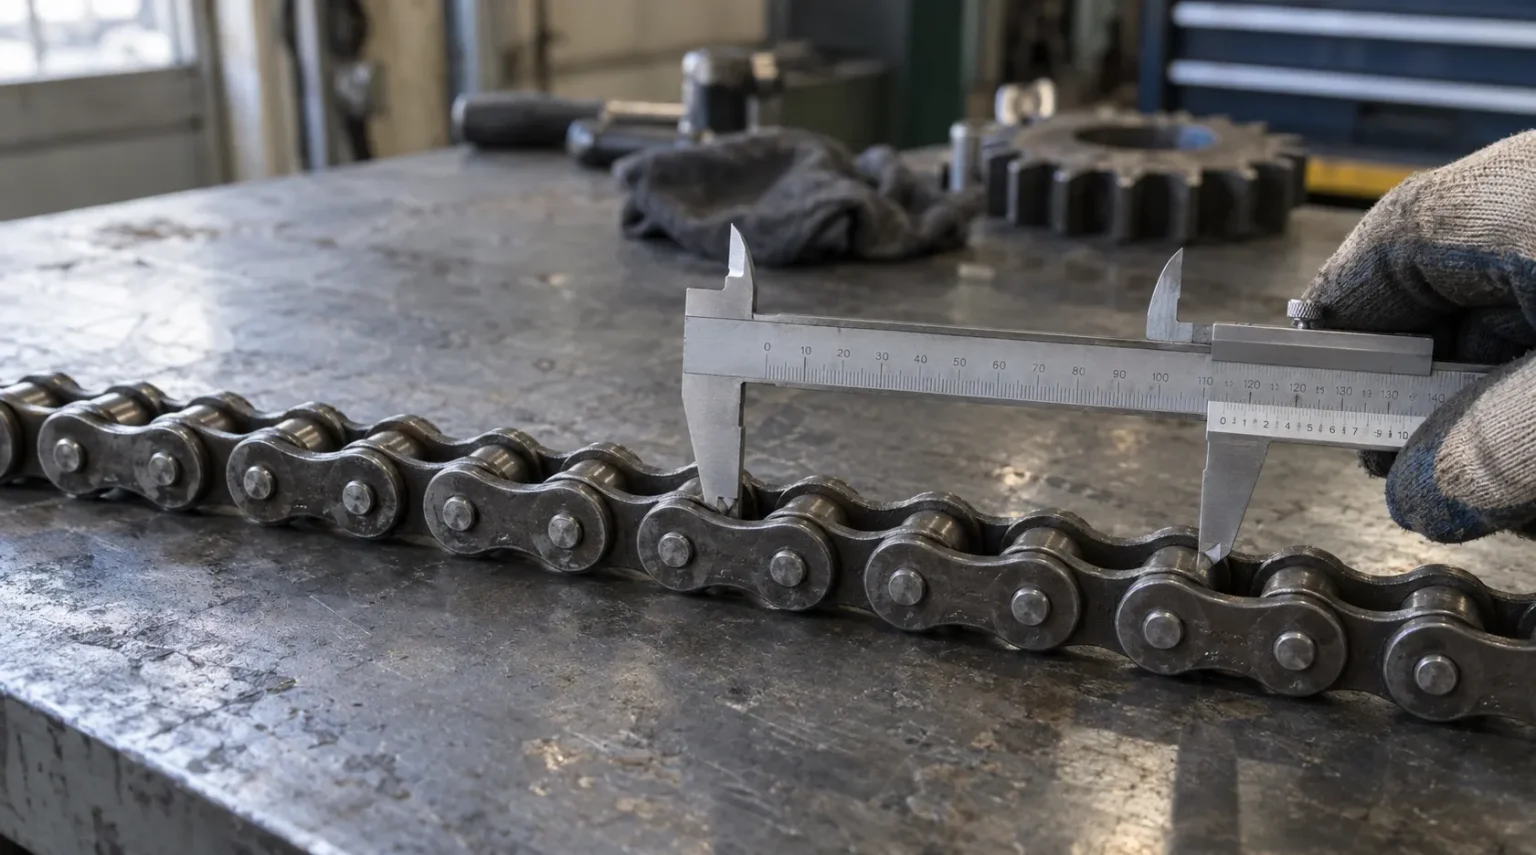
ابتدا دستگاه را ایمن و زنجیر را در چند نقطه اندازهگیری کنید. سپس نتیجه را همراه وضعیت دندانهها، Alignment و روانکاری بررسی کنید. این ترتیب جلوی دو تصمیم اشتباه را میگیرد: کوتاهکردن زنجیر فرسوده و نصب زنجیر نو روی چرخزنجیر معیوب.
آنچه میبینید | اولین کنترل | تصمیمی که هنوز نباید بگیرید |
|---|---|---|
شاخه آزاد دوباره شل شده است | افزایش طول در چند ناحیه و حرکت پایهها | کمکردن فوری یک لینک |
زنجیر روی دندانه بالا میآید | درصد افزایش طول و پروفیل دندانه | سفتکردن بیش از حد زنجیر |
فقط یک سمت صفحات براق است | همصفحهبودن چرخها و موازیبودن شفتها | تعویض زنجیر بدون اصلاح Alignment |
بعضی لینکها سفت هستند | خوردگی، آلودگی، پین و ورود روانکار | ادامه کار فقط بهدلیل پایینبودن درصد کشیدگی |
زنجیر نو سریع صدا ایجاد کرده است | تطابق زنجیر و Sprocket و فرسودگی دندانه | انتخاب زنجیر بزرگتر بدون یافتن علت |
کشیدگی زنجیر صنعتی دقیقاً از کجا ایجاد میشود؟
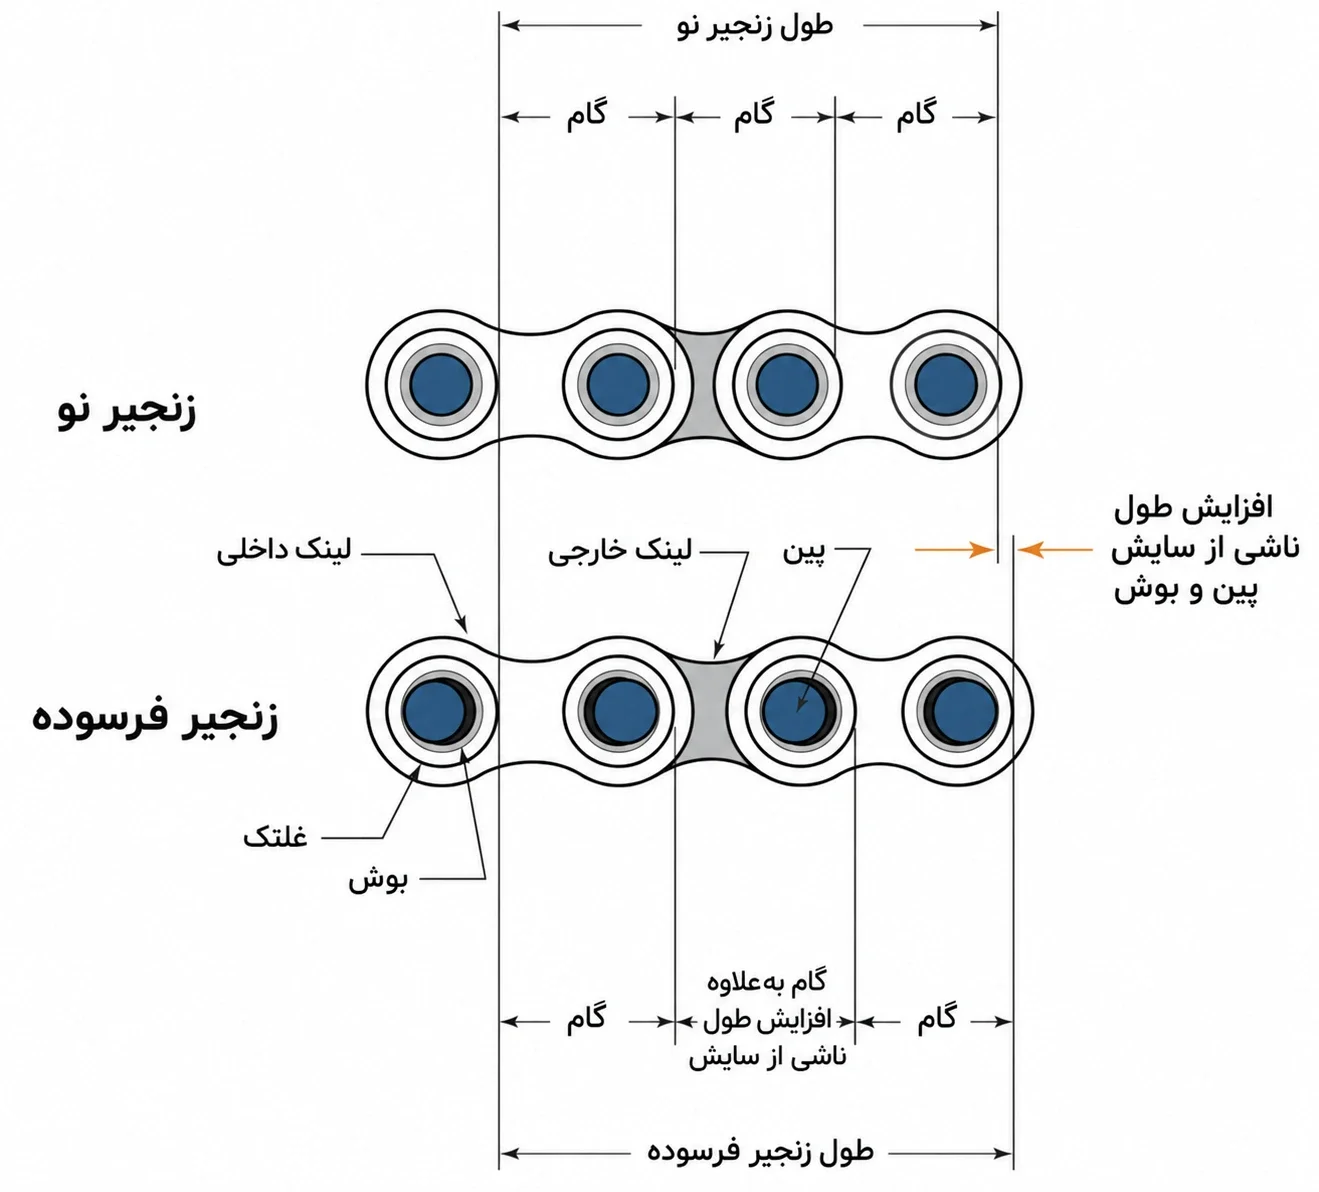
افزایش تدریجی طول زنجیر رولری عمدتاً از سایش سطح تماس پین و بوش ایجاد میشود. پین در مفصل زنجیر نسبت به بوش حرکت میکند و در هر بار ورود و خروج زنجیر از چرخزنجیر، این سطح تماس تحت لغزش و فشار قرار میگیرد. روانکاری ناکافی، آلودگی، ناهمراستایی و بارگذاری نامناسب سرعت برداشتهشدن ماده از این سطوح را بیشتر میکنند.
مقدار لقی ایجادشده در یک مفصل ممکن است بسیار کم باشد، اما در دهها یا صدها مفصل با یکدیگر جمع میشود. فاصله مؤثر رولرها از Pitch طراحیشده فاصله میگیرد و زنجیر دیگر در موقعیت مناسب روی دندانهها نمینشیند.
تغییر شکل دائمی صفحات میتواند در اضافهبار شدید رخ دهد، اما این وضعیت یک خرابی غیرعادی است و نباید با Wear Elongation معمول اشتباه گرفته شود. ترک صفحه، پین خمشده یا بیرونزدگی پین نیز صرفاً «کشیدگی» نیست و میتواند توقف فوری مجموعه را ضروری کند.
چرا زنجیر فرسوده روی چرخزنجیر درست نمینشیند؟
با افزایش Pitch مؤثر، رولر بهجای قرارگرفتن در ناحیه طراحیشده فضای دندانه، روی پهلوی دندانه بالاتر میرود. ادامه این وضعیت میتواند تماس ضربهای، سایش قلابی دندانه و جداشدن سخت زنجیر از چرخ را ایجاد کند.
پیامدهای قابل مشاهده ممکن است شامل این موارد باشند:
شلشدن مکرر شاخه آزاد پس از تنظیم
افزایش صدا و ضربه هنگام ورود زنجیر به چرخ
بالا آمدن رولر روی پهلوی دندانه
ارتعاش یا حرکت ناپایدار شاخه آزاد
سایش قلابی یا نامتقارن دندانهها
سفتشدن بعضی مفصلها
افزایش نیروی جانبی روی شفت و یاتاقان در صورت ناهمراستایی
خروج زنجیر از مسیر در شرایط شدید
وجود یکی از این علائم، درصد فرسودگی را مشخص نمیکند. برای مثال، شلشدن زنجیر ممکن است از حرکت پایه موتور، لقی یاتاقان، جابهجایی Take-up یا شلشدن چرخ روی شفت نیز ناشی شود. علامت ظاهری باید با اندازهگیری و بازرسی مجموعه تأیید شود.
کدام نشانهها احتمال سایش زنجیر را بیشتر میکنند؟
زنجیر مرتب به تنظیم نیاز پیدا میکند
اگر شاخه آزاد مدت کوتاهی پس از تنظیم دوباره شل میشود، افزایش طول ناشی از سایش یکی از احتمالهاست. پیش از نتیجهگیری، فاصله مراکز شفتها، پایه موتور، Take-up و محل نصب چرخزنجیر را علامتگذاری و کنترل کنید تا حرکت مکانیکی مجموعه با Wear Elongation اشتباه نشود.
زنجیر روی دندانه بالا میآید
افزایش Pitch مؤثر باعث میشود رولر در محل صحیح فضای دندانه قرار نگیرد. بالا آمدن زنجیر، صدای ضربه یا سخت جداشدن آن از چرخ میتواند همزمان از فرسودگی زنجیر و چرخزنجیر ناشی شود.
بعضی لینکها سفت شدهاند
لینک سفت الزاماً نتیجه افزایش طول نیست. خوردگی، ذرات جامد، پین خمشده، بوش آسیبدیده یا روانکاری نامناسب میتواند مفصل را قفل کند. وجود مفصل سفت یک معیار ایمنی و عملکردی جداگانه است؛ حتی اگر میانگین افزایش طول هنوز پایین باشد، ادامه استفاده باید بررسی شود.
داخل صفحات یک طرف براق شده است
سایش یکطرفه داخل صفحات یا کناره دندانهها معمولاً با ناهمراستایی چرخها یا موازینبودن شفتها ارتباط دارد. در زنجیرهای دو ردیفه و سه ردیفه، این الگو میتواند نشانه تقسیم نامساوی بار میان ردیفها باشد.
گرد قرمز یا قهوهای اطراف مفصل دیده میشود
این اثر میتواند با Fretting Corrosion و کمبود فیلم روانکار در تماس پین و بوش مرتبط باشد. چرببودن سطح خارجی صفحات ثابت نمیکند که روانکار به داخل مفصل رسیده است.
کشیدگی زنجیر صنعتی را چگونه اندازه بگیریم؟
اندازهگیری را فقط پس از توقف کامل، ایزولهکردن منابع انرژی و اجرای دستورالعمل ایمنی سایت انجام دهید. اگر OEM دستگاه یا سازنده زنجیر روش اختصاصی دارد، همان روش اولویت دارد.
۱. بخش مناسبی از زنجیر را انتخاب کنید
قسمتی مستقیم، تمیز و سالم را انتخاب کنید. زنجیر را فقط بهاندازهای تحت کشش قرار دهید که لقی آزاد مفصلها جمع شود؛ نیروی غیرعادی نتیجه را معتبرتر نمیکند. اندازهگیری را در چند ناحیه تکرار و محل هر قرائت را ثبت کنید، زیرا یک زنجیر میتواند در بخشی از طول خود بیشتر ساییده شده باشد.
۲. بهجای یک گام، چند گام را اندازه بگیرید
اندازهگیری فقط یک گام، خطای ابزار و وضعیت همان یک مفصل را پررنگ میکند. راهنمای Tsubaki اندازهگیری حدود ۶ تا ۱۰ لینک را برای کاهش خطا توصیه میکند. اگر ابزار شما از کولیس دقت کمتری دارد، بازه بلندتری را اندازه بگیرید.
تعداد «گامهای اندازهگیریشده» را دقیق ثبت کنید. در شمارش، فاصله میان دو مرکز متوالی یک گام است؛ بنابراین تعداد پینهای دیدهشده را بدون توجه به فاصلهها مستقیماً بهعنوان تعداد گام وارد فرمول نکنید.
۳. طول اسمی را محاسبه کنید
طول اسمی برابر است با:
طول اسمی = تعداد گام × Pitch استاندارد زنجیر
برای مثال، Pitch زنجیر 12B-2 برابر ۱۹٫۰۵ میلیمتر است. طول اسمی ۱۰ گام آن برابر خواهد بود با:
۱۰ × ۱۹٫۰۵ = ۱۹۰٫۵۰ میلیمتر
زنجیر ANSI 60 نیز Pitch برابر ۱۹٫۰۵ میلیمتر دارد، اما 60 و 12B از نظر ابعاد رولر، عرض داخلی و خانواده چرخزنجیر یکسان نیستند. برابر بودن Pitch مجوز جایگزینی این دو کد نیست.
۴. طول واقعی را اندازه بگیرید
در روش معرفیشده توسط Tsubaki، فاصله داخلی دو رولر انتهایی بهعنوان L1 و فاصله خارجی همان دو رولر بهعنوان L2 اندازهگیری میشود. میانگین این دو، طول مبنای محاسبه است:
L = (L1 + L2) ÷ 2
استفاده از میانگین فاصله داخلی و خارجی، اثر قطر رولرهای انتهایی را از طول نهایی حذف میکند. هر دو قرائت باید روی همان تعداد گام و همان دو رولر انتهایی انجام شوند.
۵. درصد افزایش طول را محاسبه کنید
فرمول درصد کشیدگی یا Wear Elongation چنین است:
درصد افزایش طول = ((طول اندازهگیریشده − طول اسمی) ÷ طول اسمی) × ۱۰۰
اگر میانگین L1 و L2 روی ۱۰ گام زنجیر 12B-2 برابر ۱۹۳٫۷۰ میلیمتر باشد:
((۱۹۳٫۷۰ − ۱۹۰٫۵۰) ÷ ۱۹۰٫۵۰) × ۱۰۰ = ۱٫۶۸٪
عدد ۱٫۶۸٪ بهتنهایی حکم تعویض نیست. آن را با حد سازنده، تعداد دندانه چرخ محرک، حساسیت دستگاه و وضعیت واقعی اجزای زنجیر مقایسه کنید. وجود ترک، پین بیرونزده یا مفصل قفلشده میتواند مستقل از درصد افزایش طول، زنجیر را برای ادامه کار نامناسب کند.
چه زمانی زنجیر باید تعویض شود؟
زمان تعویض با یک عدد ثابت برای همه زنجیرها تعیین نمیشود. نوع زنجیر، تعداد دندانه چرخ محرک، حساسیت حرکت، جهت نصب، دستور OEM و معیار سازنده روی حد خروج از سرویس اثر دارند. ابتدا معیار همان محصول را پیدا کنید؛ جدول زیر فقط نمونهای از راهنمای U.S. Tsubaki برای زنجیرهای رولری مربوط است.
U.S. Tsubaki در راهنمای نصب و نگهداری خود برای زنجیرهای رولری مربوط، حدهای زیر را براساس تعداد دندانه چرخ محرک ارائه میکند:
تعداد دندانه چرخ محرک | حداکثر افزایش طول در جدول Tsubaki |
|---|---|
۶۰ دندانه یا کمتر | ۱٫۵٪ |
۶۱ تا ۸۰ دندانه | ۱٫۲٪ |
۸۱ تا ۱۰۰ دندانه | ۱٫۰٪ |
۱۰۰ دندانه یا بیشتر | ۰٫۸٪ |
این جدول یک معیار سازنده برای دامنهای مشخص از زنجیرهای رولری است و نباید به همه برندها و کاربردها تعمیم داده شود. همپوشانی عدد ۱۰۰ در متن جدول منبع وجود دارد؛ برای تصمیم عملی در مرز ۱۰۰ دندانه باید نسخه جاری راهنمای همان محصول یا پاسخ فنی سازنده ملاک قرار گیرد.
Tsubaki در راهنمای عمومی دیگری، رسیدن زنجیر رولری به ۱٫۵٪ افزایش طول یا بروز آسیب قطعه را بهطور کلی پایان عمر معرفی میکند. تفاوت میان این معیار عمومی و جدول وابسته به تعداد دندانه نشان میدهد که عبارت رایج «۲ درصد برای همه زنجیرها» قابل اتکا نیست.
این اعداد برای Leaf Chain، زنجیرهای کانوایر بزرگ، Silent Chain یا مکانیزمهای دقیق قابل انتقال مستقیم نیستند. معیار تعویض باید از دفترچه همان دستگاه و کاتالوگ همان خانواده گرفته شود.
چرا زنجیر زودتر از انتظار فرسوده میشود؟
روانکار به پین و بوش نمیرسد
ناحیه اصلی سایش در زنجیر رولری، تماس پین و بوش است. روانکار باید به فاصله میان صفحات داخلی و خارجی نفوذ کند و وارد مفصل شود. روغن یا گریسی که فقط سطح بیرونی صفحات را میپوشاند، ممکن است ظاهر زنجیر را چرب کند بدون اینکه فیلم مؤثری در سطح لغزش بسازد.
نوع روانکار و روش اعمال باید با سرعت، دما، بار و آلودگی محیط هماهنگ باشد. iwis نیز تمیزکاری و روانکاری مجدد مناسب مفصلها را برای کاهش سایش و افزایش عمر توصیه میکند؛ انتخاب ماده و تناوب اجرا باید از دستورالعمل محصول گرفته شود.
زنجیر بیش از حد سفت نصب شده است
زنجیر رولری مانند تسمه نباید با کشش اولیه زیاد کار کند. لقی ناکافی، نیروی مفصل و بار شفت و یاتاقانها را افزایش میدهد و میتواند سایش را تشدید کند. مقدار Sag مناسب به آرایش درایو، فاصله مراکز، بار و توصیه سازنده وابسته است؛ استفاده از یک درصد ثابت برای تمام نصبها درست نیست.
زنجیر بیش از حد شل است
لقی زیاد میتواند شاخه آزاد را وارد حرکت شلاقی کند، ضربه و ارتعاش را افزایش دهد و خطر بالا آمدن یا پیچیدن زنجیر دور چرخ را بیشتر کند. نصب کشنده بدون بررسی علت افزایش لقی، سایش مفصل یا حرکت پایهها را درمان نمیکند.
چرخزنجیرها همصفحه نیستند
ناهمراستایی محوری چرخها یا موازینبودن شفتها، زنجیر را به حرکت جانبی مجبور میکند. سایش داخل صفحات، کناره دندانهها و تفاوت آثار سایش بین Strandها از نشانههای مهم هستند. اصلاح Alignment باید پیش از نصب زنجیر تازه انجام شود.
زنجیر نو روی چرخزنجیر فرسوده نصب شده است
دندانههای قلابی یا خوردهشده با Pitch زنجیر نو هماهنگ نیستند. در چنین شرایطی، رولر تازه روی پروفیل فرسوده تماس نامناسب پیدا میکند و زنجیر جدید میتواند خیلی زود وارد سایش غیرعادی شود.
بار ضربهای در انتخاب زنجیر دیده نشده است
توان نامی موتور بهتنهایی برای انتخاب زنجیر کافی نیست. استارت زیر بار، برگشت جهت، گیرکردن مواد، تعداد کم دندانه چرخ کوچک و شوکهای فرآیندی بار لحظهای را افزایش میدهند. انتخاب باید براساس Power Rating، ضریب سرویس، دور، تعداد دندانه و روش روانکاری همان سازنده انجام شود. Tensile Strength بار شکست است و نباید مستقیماً بهعنوان بار مجاز کار استفاده شود.
سری زنجیر با چرخزنجیر تطابق ندارد
کدهای 40-1 و 08B-1 هر دو Pitch برابر ۱۲٫۷ میلیمتر دارند؛ 50-1 و 10B-1 یا 60-1 و 12B-1 نیز بهترتیب Pitch برابر دارند. بااینحال، تفاوت قطر رولر، عرض داخلی و هندسه مرتبط با Sprocket مانع جایگزینی مستقیم آنها میشود. زنجیر نامتناسب ممکن است در حالت خاموش ظاهراً روی چرخ قرار بگیرد، اما زیر بار تماس صحیحی نداشته باشد.
آیا کمکردن یک یا دو لینک مشکل را حل میکند؟
خیر، اگر علت شلشدن سایش مفصلها باشد. کمکردن لینک، طول کلی حلقه را کاهش میدهد اما لقی میان پین و بوش را در تکتک مفصلها اصلاح نمیکند. Pitch مؤثر زنجیر فرسوده همچنان از مقدار طراحیشده فاصله دارد و درگیری نامناسب با دندانه ادامه پیدا میکند.
اگر افزایش لقی از نشست اولیه، تغییر فاصله مراکز یا جابهجایی Take-up ناشی شده و درصد افزایش طول هنوز داخل حد سازنده است، تنظیم مجدد میتواند اقدام درستی باشد. اما اگر زنجیر از حد عبور کرده، روی دندانه بالا میآید یا مفصلهای سفت و قطعات آسیبدیده دارد، حذف لینک درمان سایش نیست.
استفاده از Offset Link نیز باید مطابق کاتالوگ همان سازنده بررسی شود؛ ظرفیت و محدودیت اتصال در سریهای مختلف یکسان نیست.
آیا هنگام تعویض زنجیر، چرخزنجیر هم باید عوض شود؟
نه همیشه؛ اما چرخزنجیر باید حتماً بازرسی شود. نصب زنجیر نو روی دندانه فرسوده، ریسک سایش سریع زنجیر تازه را بالا میبرد. تصمیم را پس از کنترل پروفیل و ضخامت دندانه، آثار تماس، Runout، لقی اتصال به شفت و Alignment بگیرید.
نشانههای زیر احتمال نیاز به تعویض چرخزنجیر را افزایش میدهند:
قلابیشدن یا نازکشدن دندانهها
سایش نامتقارن دو پهلوی چرخ
اثر تماس شدید نزدیک نوک دندانه
بالا آمدن رولر یا سخت جداشدن زنجیر
آسیب یا ازبینرفتن سطح سختکاریشده
Runout غیرمجاز یا لقی محل نصب روی شفت
اگر چرخزنجیر مطابق معیار سازنده سالم باشد، ادامه استفاده از آن باید در سطح فنی تأیید شود؛ «دندانه هنوز نشکسته» معیار کافی نیست. در خرابیهای تکرارشونده، تعویض قطعات بدون اصلاح Alignment، روانکاری یا بارگذاری فقط زمان تکرار خرابی را جابهجا میکند.
از روی آثار خرابی چه چیزی را کنترل کنیم؟
نشانه مشاهدهشده | علتهای محتمل | کنترل پیشنهادی |
|---|---|---|
سایش داخل پلیت یک طرف | ناهمراستایی یا فشار جانبی | همصفحهبودن چرخها و موازیبودن شفتها |
دندانه قلابی | زنجیر فرسوده یا تعویض دیرهنگام | درصد افزایش طول و پروفیل دندانه |
لینک سفت | خوردگی، آلودگی، پین خمشده یا کمبود روانکار | حرکت تکتک مفصلها و وضعیت داخلی اتصال |
پین چرخیده یا بیرونزده | اضافهبار، گیرکردن یا خرابی اتصال | توقف، بررسی علت و تعویض قطعه طبق دستور سازنده |
ترک صفحه | خستگی، بار ضربهای یا اضافهبار | Power Rating، ضریب سرویس و سوابق گیرکردن |
رولر ترکخورده | ضربه، جسم خارجی یا درگیری نامناسب | مسیر درگیری، گارد و وضعیت چرخزنجیر |
گرد قرمز اطراف مفصل | کمبود فیلم روانکار یا Fretting | نوع، نقطه و تناوب روانکاری |
صدا هنگام ورود به چرخ | کشیدگی، لقی نامناسب یا عدم تطابق سری | کد، Pitch، درصد افزایش طول، Sprocket و Sag |
این جدول برای تعیین مسیر بازرسی است، نه صدور تشخیص قطعی. در خرابیهای واقعی معمولاً چند عامل همزمان وجود دارند؛ برای مثال Alignment نامناسب میتواند هم سایش صفحه ایجاد کند و هم توزیع بار میان ردیفها را برهم بزند.
مثال فنی؛ چرا کوتاهکردن زنجیر نتیجه نداد؟
سناریوی زیر از ترکیب الگوهای شناختهشده خرابی ساخته شده است و پرونده واقعی پرداد نیست.
در یک درایو نوار نقاله، زنجیر 12B-2 بعد از هر دوره کار دوباره شل میشد. اقدام قبلی، کمکردن لینک و جابهجایی پایه موتور بود. با ادامه کار، صدای ورود زنجیر به چرخ محرک بیشتر شد.
اندازهگیری روی ۱۰ گام، طول ۱۹۳٫۷ میلیمتر را در برابر طول اسمی ۱۹۰٫۵ میلیمتر نشان داد؛ یعنی افزایش طول حدود ۱٫۶۸٪. داخل صفحات یک ردیف بیش از ردیف دیگر براق شده بود، دندانههای چرخ محرک شکل قلابی داشتند و روانکار عمدتاً روی سطح بیرونی صفحات باقی مانده بود.
این شواهد به یک علت واحد اشاره نمیکردند. افزایش طول از حد نمونه ۱٫۵٪ عبور کرده بود، سایش یکطرفه احتمال Alignment نامناسب را مطرح میکرد و وضعیت دندانه و روانکاری نیز قابل قبول نبود. راهحل فقط نصب زنجیر بزرگتر یا حذف یک لینک نبود؛ زنجیر و چرخهای فرسوده باید براساس معیار فنی تعویض میشدند و همراستایی، لقی شاخه آزاد و محل ورود روانکار نیز اصلاح میشد.
درس این سناریو ساده است: عبارت «زنجیر دوباره شل شد» تشخیص نیست. درصد افزایش طول، شکل دندانه، آثار روی صفحات و مسیر روانکار باید کنار هم خوانده شوند.
قبل از درخواست زنجیر جایگزین چه اطلاعاتی آماده کنیم؟
برای اینکه انتخاب براساس عبارتی مبهم مانند «زنجیر سایز ۶۰» انجام نشود، این اطلاعات را آماده کنید:
کد کامل مانند 12B-2 یا 60-2
برند و سری زنجیر قبلی
تعداد ردیفها
تعداد لینک یا طول موردنیاز
تعداد و نوع Connecting Link
طول واقعی، تعداد گام مبنا و درصد افزایش طول
عکس نمای بالا و پهلوی زنجیر
عکس دندانه چرخ محرک و متحرک
تعداد دندانه هر چرخ
توان موتور، دور چرخ کوچک و نسبت گیربکس
نام دستگاه و محل نصب
ساعات کار روزانه و نوع بار
وجود استارت زیر بار، شوک یا گیرکردن
دما، رطوبت، گردوغبار و مواد خورنده
روش و تناوب فعلی روانکاری
اگر هدف جایگزینی یک زنجیر همکد و بدون سابقه خرابی غیرعادی است، کد کامل، برند، تعداد ردیف، طول و تصاویر نقطه شروع مناسبی هستند. اگر زنجیر زودتر از انتظار فرسوده شده یا خرابی تکرار میشود، اعلام بار، دور، تعداد دندانه، وضعیت چرخها و روش روانکاری ضروری است؛ در این حالت صرفاً تطبیق کد قطعه مسئله را حل نمیکند.
اگر کد کامل مشخص نیست، عکسها و اندازههای اصلی را همراه اطلاعات دستگاه برای بررسی ارسال کنید. پس از مشخصشدن استاندارد و تعداد ردیف، میتوان گزینه را در میان مدلهای زنجیر صنعتی محدود کرد. پیشنهاد نهایی باید با کاتالوگ برند قابل تأمین، Sprocket موجود و شرایط واقعی درایو تطبیق داده شود.
جمعبندی
اگر زنجیر بعد از تنظیم دوباره شل میشود، ابتدا افزایش طول را روی چند گام و در چند نقطه اندازه بگیرید. سپس عدد بهدستآمده را همراه وضعیت دندانهها، آثار سایش صفحات و نحوه روانکاری تحلیل کنید. کوتاهکردن زنجیر فرسوده یا سفتکردن بیش از حد آن، لقی پین و بوش را از بین نمیبرد.
برای یک تعویض کمریسک، فقط کد زنجیر کافی نیست. استاندارد، تعداد ردیف، وضعیت چرخزنجیر و علت فرسودگی قبلی باید مشخص باشند. اگر خرابی تکرار شده است، پیش از نصب زنجیر تازه Alignment، بارگذاری، Sag و مسیر ورود روانکار به مفصل را اصلاح کنید؛ در غیر این صورت احتمال دارد زنجیر جدید همان الگوی خرابی را تکرار کند.