

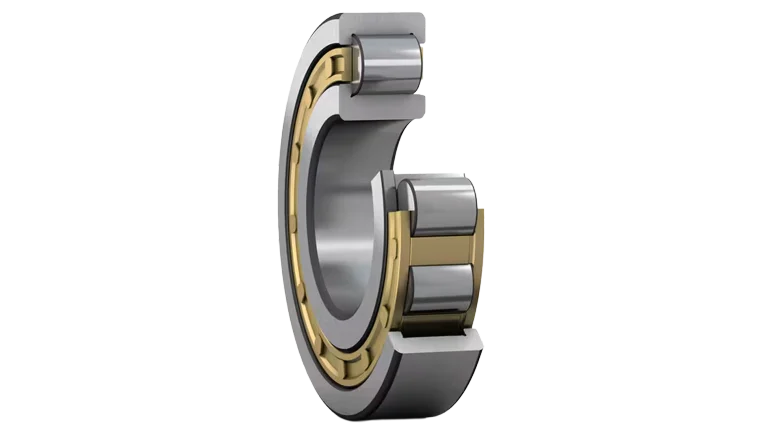
رولبرینگ استوانه ای
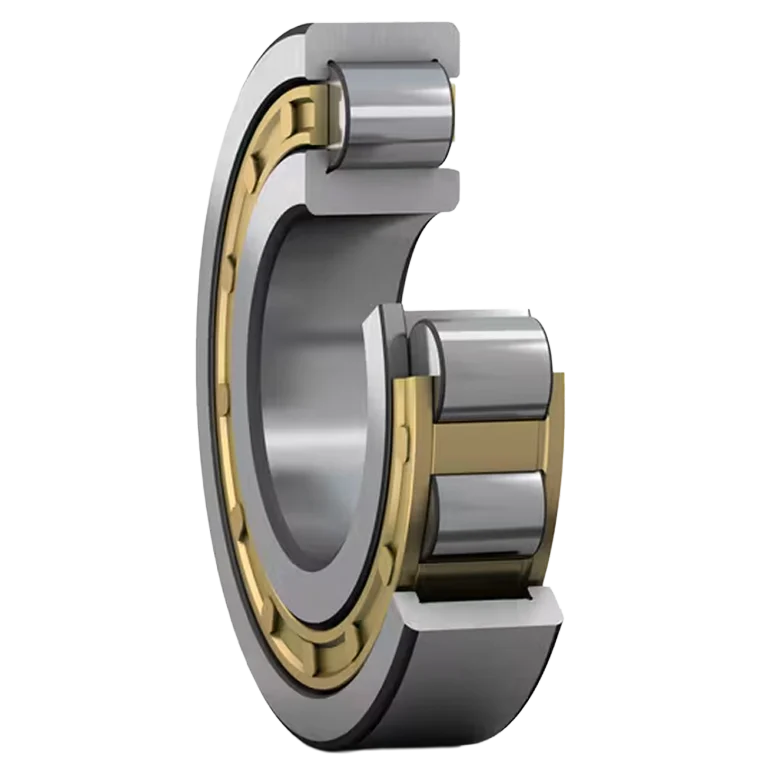 cylindrical roller bearing
خرید رولبرینگ استوانه ای صنعتی از پرداد
ما در گروه صنعتی پرداد از این موضوع آگاه هستیم که انتخاب رولبرینگ استوانه ای فقط بر اساس قطر داخلی یا یک کد ظاهراً مشابه، میتواند در تجهیزات صنعتی به افزایش دما، لقی نامناسب، سایش و حتی توقف ناخواسته تجهیز منجر شود. در زمان انتخاب رولبرینگ استوانه ای (Cylindrical Roller Bearing) باید نوع بار شعاعی، نیاز یا عدم نیاز به تثبیت محوری شفت، سرعت دوران، لقی داخلی، کلاس تلرانس، نوع قفسه، روانکاری و فیت شفت و هوزینگ همزمان بررسی شوند. تفاوت میان طراحیهای NU، N، NJ و NUP نیز مستقیماً روی امکان جابهجایی یا موقعیتدهی محوری شفت اثر میگذارد.
ما در پرداد رولبرینگ استوانه ای از برندهای گوناگون از جمله SKF، KG، Koyo، NACHI، FAG و Timken را در کدها و سریهای مختلف را برای مشتریان تأمین میکنیم. هدف متخصصان ما این است که پیش از استعلام و سفارش، تطبیق پارتنامبر و مشخصات فنی انجام شود و صرف شباهت ابعادی مبنای جایگزینی دو رولبرینگ قرار نگیرد. شما میتوانید برای راهنمایی بیشتر و سفارش انواع رولبرینگ استوانه ای اصل با کارشناسان ما تماس بگیرید.

بررسی کامل رولبرینگ استوانه ای
رولبرینگ استوانه ای(Cylindrical Roller Bearing) در گیربکسهای صنعتی، الکتروموتورها، پمپها، کمپرسورها، ماشینآلات فولاد، تجهیزات انتقال قدرت، ماشینابزار و بسیاری از ماشینآلاتی به کار میرود که بار شعاعی قابل توجه و در برخی کاربردها سرعت دورانی بالا دارند. تماس میان غلتک استوانه ای و مسیر غلتش بهصورت خطی است؛ به همین دلیل این گروه از بیرینگها ظرفیت مناسبی برای تحمل بار شعاعی دارد. در بسیاری از طراحیها نیز اجزای رینگ داخلی و خارجی قابلیت جداسازی دارند و این موضوع نصب و دمونتاژ را سادهتر میکند.
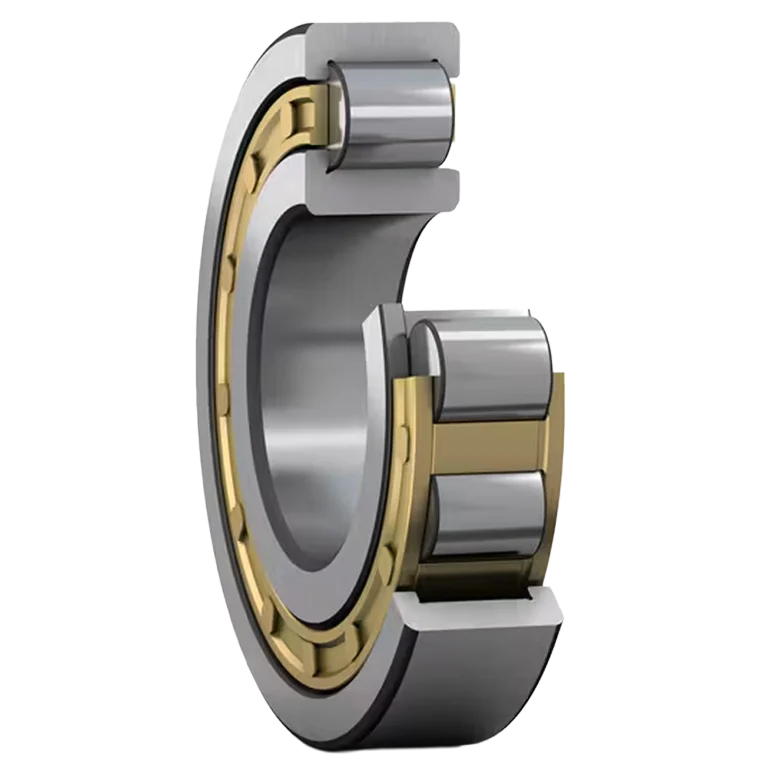
اما همه رولبرینگهای استوانهای رفتار یکسانی ندارند. آرایش لبههای هدایتکننده روی رینگ داخلی و خارجی مشخص میکند که رولبرینگ امکان جابهجایی محوری شفت را فراهم کند یا در یک یا دو جهت، وظیفه تثبیت موقعیت محوری آن را بر عهده داشته باشد. حتی در مدلهایی که امکان تحمل نیروی محوری دارند، ظرفیت محوری یک عدد ثابت نیست و به طراحی لبه، روانکاری، سرعت و شرایط تماس غلتک با لبه وابسته است.

cylindrical roller bearing
دستهبندی رولبرینگ استوانه ای
رولبرینگ استوانه ای NU و N
در طراحی NU دو لبه روی رینگ خارجی قرار دارد و رینگ داخلی بدون لبه است. در نوع N این آرایش برعکس میشود. این دو طراحی امکان جابهجایی محوری نسبی شفت و هوزینگ را در هر دو جهت داخل خود بیرینگ فراهم میکنند و به همین دلیل معمولاً در موقعیت شناور (Non-locating) یا سمت آزاد مجموعه استفاده میشوند. این ویژگی برای جبران انبساط حرارتی شفت اهمیت دارد.
رولبرینگ استوانه ای NJ و NUP
مدل NJ معمولاً دو لبه روی رینگ خارجی و یک لبه روی رینگ داخلی دارد و میتواند موقعیت شفت را در یک جهت محوری کنترل کند. در مدل NUP علاوه بر لبه ثابت، یک حلقه فلنج جداشونده (Loose Flange Ring) نیز وجود دارد و بیرینگ میتواند شفت را در هر دو جهت محوری موقعیتدهی کند. با این حال NUP را نباید بدون بررسی دیتاشیت جایگزین بیرینگ مخصوص بار محوری سنگین دانست؛ مقدار مجاز بار محوری باید برای همان سایز، سرعت و شرایط روانکاری بررسی شود.
رولبرینگ استوانه ای دو ردیفه و Full Complement
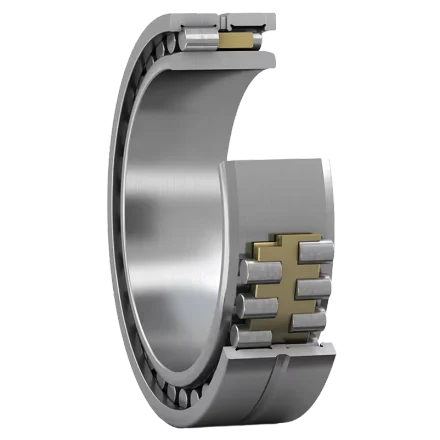
مدلهای دو ردیفه برای کاربردهایی که ظرفیت بار شعاعی و سختی شعاعی بیشتری نیاز دارند، از جمله برخی اسپیندلهای ماشینابزار، استفاده میشوند. نوع Full Complement فاقد قفسه است و امکان قرارگیری تعداد بیشتری غلتک را فراهم میکند؛ در نتیجه ظرفیت بار میتواند افزایش یابد، اما تماس مستقیم غلتکها اصطکاک و تولید حرارت را بیشتر میکند و معمولاً محدودیت سرعت بیشتری نسبت به طرحهای قفسهدار ایجاد میکند.
مقایسه برندهای مطرح رولبرینگ استوانه ای
در خرید رولبرینگ استوانهای، اسم برند مهم است؛ اما همیشه تعیینکننده نیست. چیزی که در عمل اهمیت بیشتری دارد این است که بیرینگ روی چه دستگاهی نصب میشود، بار شعاعی چقدر است، دور کاری چقدر بالاست، توقف دستگاه چه هزینهای دارد و آیا واقعاً پرداخت هزینه یک برند پریمیوم برای آن تجهیز توجیه دارد یا نه.
به همین دلیل ممکن است برای یک الکتروموتور اصلی، گیربکس حساس یا تجهیزی که توقف آن خط تولید را میخواباند، SKF یا FAG انتخاب منطقیتری باشد؛ اما برای یک کانوایر جانبی، فن عمومی یا تجهیزی که تعمیر آن ساده است، استفاده از KG از نظر اقتصادی توجیه بیشتری داشته باشد.
در گروه صنعتی پرداد، رولبرینگهای استوانهای از برندهای مختلف تأمین میشوند و انتخاب نهایی بر اساس کد کامل، شرایط کاری، حساسیت تجهیز و بودجه تعمیرات انجام میشود.
SKF؛ انتخاب مطمئن برای تجهیزات حساس و کارکرد مداوم
SKF در بازار صنعتی یکی از خوشنامترین و معتبرترین برندهای بیرینگ است و بسیاری از مصرفکنندگان آن را با کیفیت ساخت بالا، تنوع زیاد سریها، دقت مناسب و عملکرد قابلاعتماد میشناسند.
مشتری SKF معمولاً کسی است که نمیخواهد روی یک دستگاه حساس ریسک کند. در الکتروموتورهای بزرگ، گیربکسها، ماشینآلات تولیدی و تجهیزاتی که ساعت کاری بالایی دارند، SKF معمولاً یکی از اولین گزینههایی است که بررسی میشود.
مزیت مهم SKF این است که در طراحیهای مختلف مانند NU، NJ و NUP انتخابهای متنوعی دارد؛ اما این به معنی برتری همه کدهای SKF نسبت به تمام رقبا نیست. ظرفیت بار، نوع قفسه، لقی و سرعت باید برای همان پارتنامبر بررسی شود.
پس چرا همه SKF نمیخرند؟ چون برای یک تجهیز کمحساسیت، اختلاف قیمت آن با یک برند اقتصادی ممکن است بازگشت عملیاتی مشخصی نداشته باشد.
FAG؛ انتخاب صنعتی برای بار بالا و کارکرد سنگین
FAG در بازار معمولاً در کنار SKF و در رده برندهای پریمیوم قرار میگیرد. بسیاری از مصرفکنندگان صنعتی این برند را با مهندسی آلمانی، دقت ساخت و عملکرد پایدار در ماشینآلات سنگین میشناسند.
مشتری FAG معمولاً روی تجهیزی کار میکند که بار شعاعی بالا، ساعت کار طولانی یا حساسیت عملیاتی بیشتری دارد.
در مقایسه با SKF، نمیتوان بهصورت کلی گفت یکی بهتر است. در بسیاری از پروژهها، انتخاب بین این دو بیشتر به کد دقیق، موجودی، برند اصلی دستگاه، قیمت و سابقه مصرف مجموعه برمیگردد.
اگر دستگاه از ابتدا با FAG کار کرده و عملکرد خوبی داشته، تغییر برند بدون دلیل فنی معمولاً ضرورتی ندارد.
Koyo / JTEKT؛ کیفیت ژاپنی با تعادل خوب قیمت و دوام
برند Koyo که امروز محصولات آن تحت نام JTEKT نیز شناخته میشوند، برای بسیاری از فعالان بازار با کیفیت ژاپنی، عملکرد روان و استفاده گسترده در ماشینآلات ژاپنی شناخته میشود.
مشتری Koyo معمولاً کیفیت برایش مهم است، اما الزاماً نمیخواهد هزینه یک برند پریمیوم اروپایی را بپردازد.
در ماشینآلات ژاپنی، خودرو، گیربکسها و تجهیزات صنعتی، Koyo میتواند انتخاب بسیار منطقیای باشد. در بسیاری از کاربردها، این برند نقطه تعادل خوبی میان قیمت، کیفیت و دوام ایجاد میکند.
در رولبرینگ استوانهای Koyo، تفاوت طراحیهای NU، NJ، NUP و سایر سریها اهمیت زیادی دارد و فقط یکی بودن ابعاد برای جایگزینی کافی نیست.
NACHI؛ گزینه ژاپنی برای کارکرد روان و سرعت مناسب
Nachi نیز از برندهای شناختهشده ژاپنی است و بسیاری از مشتریان آن را با کیفیت ساخت مناسب، کارکرد روان و حضور در ماشینآلات ژاپنی میشناسند.
این برند میتواند برای الکتروموتورها، ماشینآلات دوار و تجهیزاتی که سرعت کاری نسبتاً بالا دارند، گزینه قابل بررسی باشد.
در مقایسه با Koyo، انتخاب بین این دو برند اغلب به کد اصلی دستگاه، موجودی بازار، قیمت و سابقه مصرف برمیگردد.
مشتری NACHI معمولاً دنبال کیفیت ژاپنی و عملکرد مطمئن است، بدون اینکه الزاماً به سمت گرانترین گزینه اروپایی برود.
Timken؛ انتخاب صنعتی برای شرایط کاری جدی
Timken در ذهن بسیاری از فعالان صنعت بیشتر با بیرینگهای سنگین، سیستمهای انتقال قدرت و کاربردهای سخت شناخته میشود.
در رولبرینگهای استوانهای نیز این برند برای کاربردهایی که بار شعاعی قابلتوجه و شرایط کاری سخت دارند، گزینه جدی محسوب میشود.
مشتری Timken معمولاً کسی است که قابلیت اطمینان، سابقه صنعتی برند و عملکرد در شرایط سخت برایش اهمیت زیادی دارد.
با این حال، اگر تجهیز سبک یا کمحساسیت باشد، پرداخت هزینه بیشتر Timken همیشه توجیه اقتصادی ندارد.
KG؛ چرا با وجود SKF و FAG هنوز مشتری خودش را دارد؟
این یکی از مهمترین سؤالهای بازار است.
اگر SKF، FAG و Timken برندهای پریمیوم و شناختهشده هستند، چرا خیلی از کارخانهها همچنان KG میخرند؟
پاسخ ساده است: چون همه دستگاهها به یک سطح کیفیت نیاز ندارند.
فرض کنید یک کارخانه دهها فن، کانوایر، پمپ یا الکتروموتور جانبی دارد. اگر خرابی یکی از این دستگاهها توقف جدی در تولید ایجاد نکند و تعویض بیرینگ هم ساده باشد، نصب SKF یا FAG روی همه آنها میتواند هزینه نگهداری را بیدلیل بالا ببرد.
در این شرایط، برند KG میتواند برای کاربردهای عمومی و با حساسیت متوسط یک انتخاب اقتصادیتر باشد.
مشتری KG معمولاً دنبال «ارزانترین بیرینگ بازار» نیست؛ بلکه میخواهد هزینه قطعه با اهمیت واقعی دستگاه متناسب باشد.
البته در KG هم باید کد کامل، ظرفیت بار، لقی، سرعت و نوع قفسه بررسی شود. انتخاب اقتصادی زمانی منطقی است که از نظر فنی هم درست باشد.
در نهایت کدام برند رولبرینگ استوانهای بهتر است؟
اگر تجهیز حساس است، ساعت کار بالایی دارد، توقف آن هزینه زیادی ایجاد میکند یا تعویض بیرینگ دشوار است، معمولاً SKF و FAG در اولویت بالاتری قرار میگیرند.
اگر ماشینآلات ژاپنی دارید یا دنبال تعادل خوبی میان کیفیت و هزینه هستید، Koyo و NACHI گزینههای مناسبی هستند.
برای شرایط کاری سنگین و مشتریانی که سابقه صنعتی برند برایشان مهم است، Timken نیز ارزش بررسی بالایی دارد.
برای تجهیزات عمومی، کمحساسیت یا کاربردهایی که تعمیر آنها ساده و کمهزینه است، KG میتواند انتخاب اقتصادیتر و منطقیتری باشد.
نکتهای که از برند مهمتر است
در رولبرینگ استوانهای، فقط برند را مقایسه نکنید.
دو بیرینگ با قطر داخلی، قطر خارجی و عرض یکسان ممکن است از نظر نوع طراحی NU یا NJ یا NUP، لقی داخلی، قفسه، ظرفیت بار و سرعت مجاز متفاوت باشند.
به همین دلیل یک SKF با کد اشتباه میتواند انتخاب بدتری از یک KG باشد که دقیقاً با شرایط دستگاه شما تطابق دارد.
در گروه صنعتی پرداد نیز پیش از تأمین، کد کامل، پسوندها، لقی، نوع طراحی و شرایط واقعی تجهیز بررسی میشود تا انتخاب فقط بر اساس نام برند یا قیمت انجام نشود.
سریها و مدلهای رایج رولبرینگ استوانه ای
رولبرینگهای استوانهای علاوه بر نوع طراحی مانند NU، NJ یا NUP، در سریهای ابعادی مختلفی تولید میشوند. هر سری ترکیب متفاوتی از قطر داخلی، قطر خارجی، عرض، ظرفیت بار و محدوده سرعت دارد؛ بنابراین شماره سری بهتنهایی برای انتخاب کافی نیست و باید مشخصات دقیق همان کد بررسی شود.
سری NU200
سری NU200 از رولبرینگهای استوانهای تکردیفه با آرایش NU است. این سری در طیف گستردهای از قطرهای داخلی تولید میشود و به دلیل امکان جابهجایی محوری بین رینگها، معمولاً در موقعیت سمت آزاد شفت قابل استفاده است. برای نمونه، JTEKT مدل NU204R را با قطر داخلی 20 میلیمتر و ابعاد 20×47×14 میلیمتر عرضه میکند.
سری NU300
سری NU300 نیز در گروه رولبرینگهای تکردیفه قرار میگیرد، اما نسبت ابعادی آن با سری NU200 متفاوت است. برای یک قطر داخلی یکسان ممکن است قطر خارجی، عرض، ظرفیت بار و سرعت مجاز متفاوت باشد؛ بنابراین NU200 و NU300 را نباید صرفاً بر اساس قطر شفت جایگزین یکدیگر کرد. برای مثال، در محصولات JTEKT مدل NU304R با قطر داخلی 20 میلیمتر، قطر خارجی 52 و عرض 15 میلیمتر ارائه میشود.
سری NU2200 و NU2300
این سریها معمولاً مقطع عریضتری نسبت به برخی سریهای متناظر دارند و در کاتالوگ سازندگان با ظرفیتهای بار و ابعاد متفاوت عرضه میشوند. بهعنوان نمونه، مدل NU2220 شرکت JTEKT دارای ابعاد 100×180×46 میلیمتر است و ظرفیت بار آن باید دقیقاً بر اساس همان پارتنامبر بررسی شود.
سری NN3000
NN3000 در گروه رولبرینگهای استوانهای دو ردیفه قرار دارد. استفاده از دو ردیف غلتک امکان دستیابی به سختی و ظرفیت بار شعاعی بالاتر را در برخی کاربردها فراهم میکند و این گروه در تجهیزاتی مانند ماشینابزار و مجموعههایی که سختی شعاعی اهمیت دارد، قابل بررسی است. JTEKT سریهای NN3000 و NN3000K را در گروه رولبرینگهای دو ردیفه معرفی میکند.
سری NNU4900
NNU4900 نیز یک خانواده دو ردیفه است که در نسخههای مختلف از جمله مدلهای دارای سوراخ مخروطی عرضه میشود. انتخاب این سری باید بر اساس فضای نصب، فیت، سرعت، ظرفیت بار و الزامات سختی مجموعه انجام شود و صرف دو ردیفه بودن به معنی مناسبتر بودن آن برای همه کاربردها نیست.
رولبرینگ استوانهای چهار ردیفه
مدلهای چهار ردیفه بیشتر برای کاربردهای صنعتی خاص با بار شعاعی بسیار بالا طراحی میشوند. JTEKT، انواع FC و 4CR را بهطور مشخص برای کاربردهایی مانند گردن غلتک در خطوط نورد معرفی میکند؛ بنابراین این گروه بیشتر در صنایع فولاد و تجهیزات نورد مطرح است تا کاربردهای عمومی ماشینآلات.


چه زمانی از رولبرینگ استوانه ای استفاده میشود؟
گیربکس و سیستم انتقال قدرت
وقتی بار شعاعی چرخدندهها بالاست و شفت به یک بیرینگ با سختی شعاعی مناسب نیاز دارد، رولبرینگ استوانه ای میتواند گزینه مناسبی باشد. نوع دقیق بیرینگ باید بر اساس آرایش Fixed و Floating انتخاب شود.
الکتروموتور، پمپ و کمپرسور
در سمت آزاد تجهیز، مدلهای NU یا N میتوانند انبساط حرارتی شفت را بدون الزام به لغزش رینگ داخل هوزینگ جبران کنند.SKF و Schaeffler نیز استفاده از این طراحیها را در موقعیت Non-locating تشریح کردهاند.
ماشینابزار، فولاد و ماشینآلات سنگین
مدلهای دو ردیفه یا طراحیهای با ظرفیت بار بالاتر در اسپیندلها و ماشینآلات سنگین کاربرد دارند. در تجهیزات نورد نیز رولبرینگهای چندردیفه برای Roll Neck استفاده میشوند.
مطالب مرتبط
REVIEW
cylindrical roller bearing
راهنمای تخصصی انتخاب رولبرینگ استوانه ای
برای انتخاب و خرید رولبرینگ استوانه ای، فقط تطابق ابعاد کافی نیست و باید مجموعهای از مشخصات فنی و شرایط واقعی کارکرد تجهیز بهصورت همزمان بررسی شود. مهمترین موارد عبارتاند از:
کد کامل بیرینگ: انتخاب را بر اساس پارتنامبر کامل انجام دهید، نه صرفاً قطر داخلی، قطر خارجی و عرض بیرینگ.
نوع موقعیت بیرینگ: مشخص کنید بیرینگ در آرایش ثابت (Fixed) یا آزاد (Floating) قرار میگیرد.
نوع و مقدار بار: بار شعاعی و محوری و همچنین ظرفیت بار دینامیکی C و ظرفیت بار استاتیکی C0 بررسی شوند.
سرعت دوران: سرعت کاری تجهیز باید با محدوده سرعت مجاز بیرینگ تطبیق داشته باشد.
لقی داخلی شعاعی: کلاسهایی مانند CN یا C3 باید متناسب با فیت، دما و شرایط کاری انتخاب شوند.
روانکاری و دمای کار: نوع روانکار و محدوده دمای عملیاتی میتوانند بر عملکرد و عمر بیرینگ اثر بگذارند.
کلاس تلرانس و نوع قفسه: دقت ساخت، جنس و طراحی قفسه باید با سرعت و شرایط بارگذاری متناسب باشند.
فیت شفت و هوزینگ: فیت نامناسب میتواند لقی داخلی واقعی بیرینگ را تغییر دهد و بر عملکرد آن اثر بگذارد.
حداقل بار موردنیاز: در دورهای بالا، بار بسیار کم نیز میتواند مشکلساز باشد. اگر حداقل بار لازم تأمین نشود، احتمال لغزش غلتکها (Skidding) و آسیب به مسیر غلتش افزایش مییابد؛ بنابراین حداقل بار، روانکاری و شتابهای کاری نیز باید بررسی شوند.
راهنمای خرید رولبرینگ استوانهای بر اساس آرایش شفت
برای خریدار صنعتی، نام برند یا یکسانبودن ابعاد پاسخ نهایی نیست. ابتدا باید مشخص شود بیرینگ در سمت ثابت شفت قرار میگیرد یا سمت آزاد، جابهجایی حرارتی در کدام جهت رخ میدهد و آیا نیروی محوری فقط برای موقعیتدهی است یا یک بار کاری پیوسته. جدول زیر نقش معمول هر طراحی را خلاصه میکند؛ تصمیم نهایی باید با دیتاشیت همان پارتنامبر و آرایش واقعی دستگاه تطبیق داده شود.
طراحی | نقش معمول | رفتار محوری | نکته تصمیم خرید |
N و NU | سمت آزاد (Floating) | جابهجایی نسبی دوطرفه رینگها؛ بدون تثبیت محوری | برای جبران انبساط حرارتی؛ نوع رینگ جداشونده و روش مونتاژ بررسی شود. |
NJ و NF | تثبیت یکجهته | تحمل محدود بار محوری در یک جهت؛ آزادی حرکت در جهت مقابل | جهت نصب، ظرفیت محوری همان کد و موجودبودن NF در سری موردنظر تطبیق داده شود. |
NUP یا NH | سمت ثابت (Locating) | موقعیتدهی شفت در هر دو جهت | جایگزین عمومی بیرینگ مخصوص بار محوری سنگین نیست؛ حد بار لبهها و سرعت چک شود. |
NN و NNU | عموماً سمت آزاد در آرایشهای دقیق | دو ردیفه، سختی شعاعی بالا و حرکت نسبی دوطرفه | روش نصب، کلاس دقت، سوراخ استوانهای یا مخروطی و لقی تنظیمی بررسی شود. |
Full Complement | وابسته به آرایش لبهها | بدون قفسه؛ نقش محوری از نام Full Complement مشخص نمیشود. | برای بار شعاعی بسیار بالا و سرعت پایینتر؛ حرارت، روانکاری و سرعت مجاز حیاتی است. |
رولبرینگ NF؛ گزینه یکجهته در صورت تأمین
در آرایش رایج NF، رینگ داخلی دو لبه و رینگ خارجی یک لبه دارد؛ بنابراین از نظر محل لبهها معکوس NJ است. این مدل میتواند بار محوری محدود را در یک جهت تحمل کند و جابهجایی محوری را در جهت مقابل آزاد بگذارد. جهت قابلتحمل بار به جهت نصب بستگی دارد؛ پس NF و NJ حتی با ابعاد یکسان، جایگزین مستقیم یکدیگر نیستند.
NF در همه برندها، سریها و سایزها عرضه نمیشود. هنگام استعلام باید وجود همان کد در کاتالوگ سازنده، جهت لبه رینگ خارجی، ظرفیت بار محوری مجاز، سرعت و نوع قفسه بررسی شود. اگر NF موجود نبود، آرایش جایگزین باید از روی نقشه مونتاژ انتخاب شود؛ جایگزینی تجربی میتواند سمت ثابت و آزاد شفت را تغییر دهد.
رولبرینگ استوانهای NN و NNU
NN و NNU رولبرینگهای استوانهای دو ردیفه با سختی و ظرفیت بار شعاعی بالا هستند و بیشتر در اسپیندل ماشینابزار و مجموعههای دقیق بررسی میشوند. در طرحهای رایج NN، لبههای هدایتکننده روی رینگ داخلی قرار دارند و رینگ خارجی بدون لبه است؛ در NNU این آرایش برعکس است. هر دو خانواده معمولاً امکان جابهجایی محوری نسبی رینگها را در دو جهت فراهم میکنند و برای سمت آزاد قابل بررسی هستند.
انتخاب بین NN و NNU فقط به ظرفیت بار مربوط نیست؛ اینکه کدام رینگ همراه مجموعه غلتک باقی بماند، روش نصب و دمونتاژ، فضای روانکاری، دقت دوران، سوراخ استوانهای یا مخروطی و پسوندهایی مانند K باید بررسی شوند. در کاربردهای اسپیندل، تنظیم لقی یا پیشبار با سوراخ مخروطی یک عملیات طراحی و نصب دقیق است و نباید با انتخاب عمومی C3 جایگزین شود.
رولبرینگ Full Complement؛ ظرفیت بار بیشتر یا سرعت بالاتر؟
Full Complement یک نوع آرایش محوری نیست؛ به معنی حذف قفسه و استفاده از بیشترین تعداد ممکن غلتک است. این ساختار برای بار شعاعی بسیار بالا و فضای محدود مزیت دارد، اما نسبت به بیرینگ قفسهدار معمولاً اصطکاک و حساسیت روانکاری بیشتر و سرعت مجاز پایینتری دارد. بنابراین ابتدا باید طراحی لبهها و نقش Locating یا Non-locating مشخص شود و سپس درباره Full Complement بودن تصمیم گرفت.
برای تجهیز دوربالا، طرح قفسهدار معمولاً نقطه شروع منطقیتری است؛ برای بار سنگین در سرعت پایین یا متوسط، Full Complement قابل بررسی است. پیشوندها و پسوندهای این خانواده بین سازندگان تفاوت دارند؛ از روی عنوان تمامغلتک نمیتوان نوع لبه، آببندی یا مقدار جابهجایی محوری را نتیجه گرفت.
آرایش سمت ثابت و آزاد شفت
در آرایش متداول دو بیرینگ، سمت ثابت (Locating/Fixed) موقعیت محوری شفت را تعیین میکند و سمت آزاد (Floating) تغییر طول حرارتی شفت را میپذیرد. در برخی کاتالوگها برای سمت آزاد از اصطلاح Non-locating استفاده میشود. N و NU و نیز بسیاری از NN و NNU برای سمت آزاد مناسباند. NUP یا NJ همراه رینگ زاویهدار HJ در آرایش NH میتواند شفت را در هر دو جهت موقعیتدهی کند؛ NJ و NF بهتنهایی فقط یک جهت را کنترل میکنند.
این دستهبندی به معنی تحمل بار محوری سنگین نیست. ظرفیت محوری لبهها به پارتنامبر، سرعت، روانکاری، دما و شرایط تماس غلتک با لبه وابسته است. همچنین در آرایش متداول، ثابتکردن هر دو سمت شفت بدون محاسبه انبساط میتواند بار محوری ناخواسته ایجاد کند. پیش از جایگزینی کد، سمت ثابت و آزاد باید روی نقشه مونتاژ مشخص شود.
جابهجایی محوری رینگها؛ چه عددی باید بررسی شود؟
جابهجایی محوری رینگها را با تحمل بار محوری اشتباه نکنید. در N و NU و طرحهای دو ردیفه سمت آزاد، حرکت بین رینگ بدون لبه و مجموعه غلتکها در داخل خود بیرینگ رخ میدهد، نه از طریق لغزش یک رینگ روی نشیمنگاه. این ویژگی در بسیاری از آرایشها امکان استفاده از فیت مناسب برای هر دو رینگ را فراهم میکند، اما مقدار حرکت نامحدود نیست.
در دیتاشیت باید عبارت Axial displacement یا Permissible axial displacement و مقدار مجاز همان کد بررسی شود. در نصب اولیه، موقعیت رینگها باید طوری تنظیم شود که حرکت پیشبینیشده از حالت سرد تا دمای کار در محدوده مجاز باقی بماند. اگر مجموعه از ابتدا نزدیک یک انتهای مسیر نصب شود، ظرفیت حرکت در یک جهت از دست میرود. شانه، حلقه فاصلهگذار و آببند نیز نباید این مسیر را محدود کنند.
لقی C3 و تأثیر فیت شفت و هوزینگ بر رولبرینگ
C3 نشان میدهد لقی داخلی شعاعی اولیه بیرینگ، پیش از نصب، از گروه Normal یا CN بیشتر است. این پسوند بهتنهایی تضمین نمیکند بیرینگ در عمل لقی بیشتر، دمای کمتر یا سرعت مجاز بالاتری دارد؛ معیار واقعی، لقی پس از نصب و لقی کاری در دمای بهرهبرداری است.
فیت داخلی سفت، رینگ داخلی را منبسط میکند و فیت خارجی سفت، رینگ خارجی را فشرده میکند؛ هر دو وضعیت میتوانند لقی داخلی باقیمانده را کاهش دهند. اگر رینگ داخلی در کار از رینگ خارجی گرمتر شود، اختلاف دما نیز معمولاً لقی کاری را کم میکند. به همین دلیل C3 در شرایطی مانند فیت تداخلی زیاد، اختلاف دمای قابلتوجه یا بار و سرعت خاص قابل بررسی است، نه بهعنوان یک انتخاب پیشفرض.
لقی کاری بسیار کم یا پیشبار ناخواسته میتواند اصطکاک، دما و خطر گیرپاژ را بالا ببرد؛ لقی بسیار زیاد نیز میتواند به افزایش لرزش و صدا، کاهش سختی و توزیع نامناسب بار منجر شود. برای انتخاب بین CN و C3، تلرانس دقیق شفت و هوزینگ، جنس آنها، نحوه چرخش بار نسبت به رینگها، دمای شفت و هوزینگ و سرعت کاری لازم است. C3 فیت نامناسب را جبران نمیکند.
سوالات متداول
تفاوت رولبرینگ NU و NUP چیست؟
آیا رولبرینگ استوانه ای بار محوری را تحمل میکند؟
C3 در کد رولبرینگ به چه معناست؟
آیا رولبرینگ Full Complement همیشه انتخاب بهتری است؟
برای جایگزینی رولبرینگ فقط برابر بودن ابعاد کافی است؟
تفاوت رولبرینگ NN و NNU چیست؟
آیا رولبرینگ NF را میتوان بهجای NJ نصب کرد؟
آیا انتخاب C3 فیت نامناسب را جبران میکند؟
مقدار جابهجایی محوری رولبرینگ از کجا مشخص میشود؟

گروه صنعتی پرداد با اتصال دپارتمانهای مهندسی به شبکه تأمین داخلی و بینالمللی، جریانِ پایدار قطعات را در صنایع کشور حفظ میکند؛ رویکردی تخصصی برای دسترسی سریع، مطمئن به تجهیزات و قطعات صنعتی.
Follow us


